Cari tanda hitam pada baja tahan karat dan hasilnya saling bertentangan, karena 3 proses berbeda semuanya menghasilkan hasil yang gelap. Panduan ini memisahkan proses annealing, etching, dan engraving, kemudian memberikan pengaturan serat yang diabaikan oleh penjelasan perusahaan.
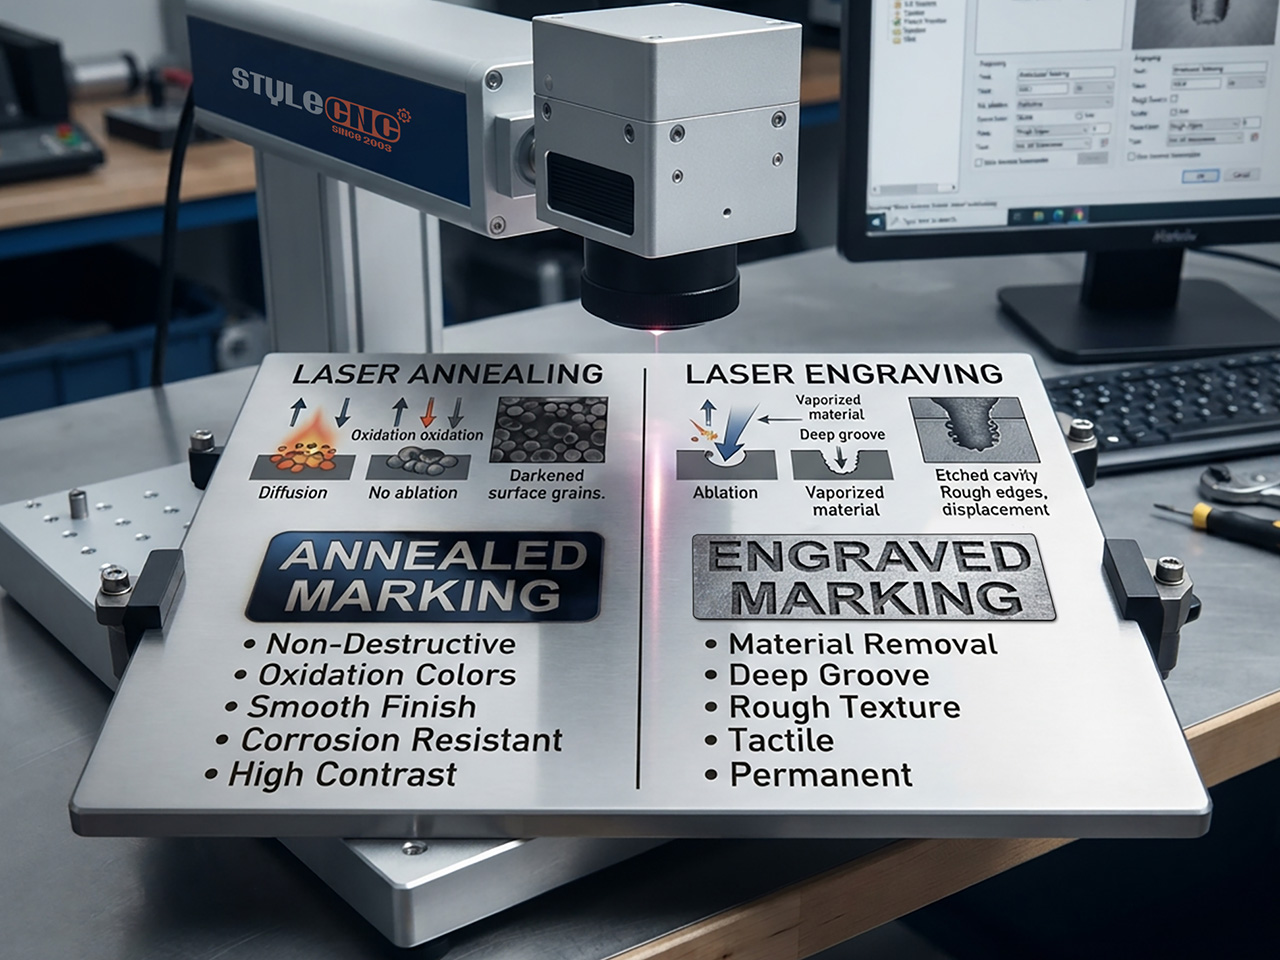
3 Marka, 3 Kedalaman
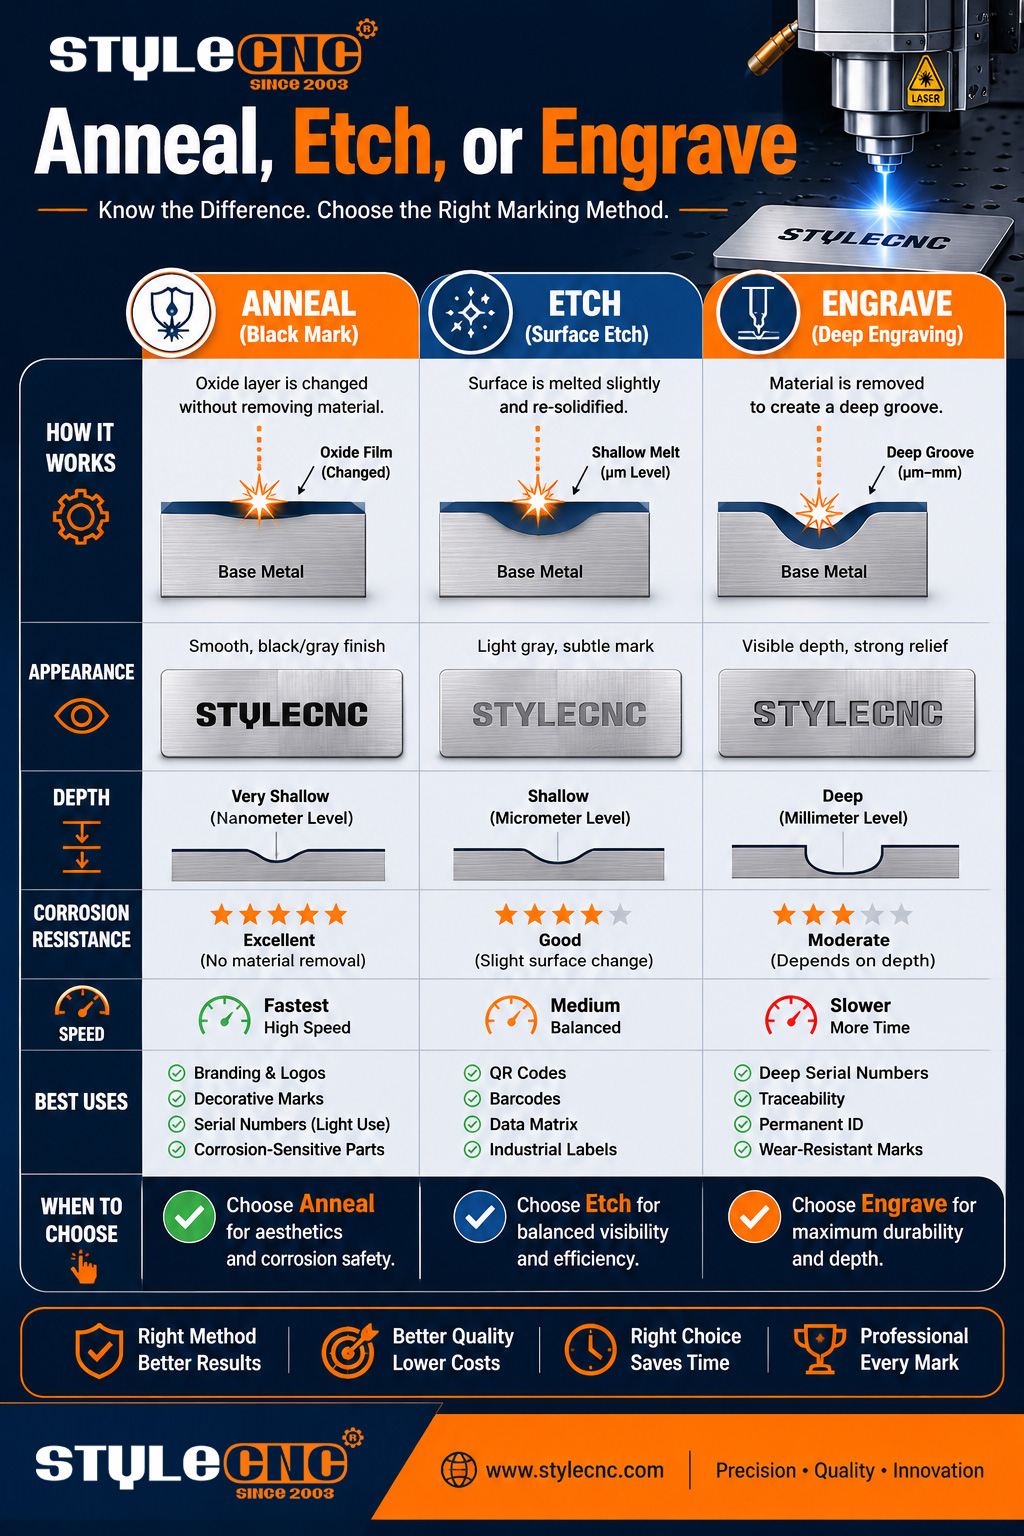
Proses anil murni menggunakan panas. Sinar tersebut memanaskan permukaan hingga oksida terkontrol tumbuh di dalamnya, mengubah warna tanpa menghilangkan satu mikron pun, sehingga hasil akhir tetap halus.
Pengukiran melelehkan lapisan setipis bisikan yang kemudian mengeras kembali dengan sedikit tekstur, mengorbankan sedikit perubahan permukaan demi kecepatan yang nyata. Pengukiran melangkah lebih jauh dan menggali kedalaman yang terukur, satu-satunya cara untuk mendapatkan nomor seri standar seperti yang ditentukan ATF untuk senjata api.
Ketiganya berjalan pada sistem yang sama. mesin penandaan laser Perangkat keras; hanya resepnya yang berubah. Itulah mengapa perbandingan penting dilakukan sebelum pembelian, bukan setelahnya.
Pertanyaan tentang Korosi
Baja tahan karat tahan karat karena lapisan oksida kromium yang dapat memperbaiki diri sendiri. Pengukiran memotong langsung lapisan tersebut, dan alur yang baru terbentuk akan mengalami korosi terlebih dahulu dalam kondisi basah atau asin kecuali bagian tersebut dipasivasi ulang sesuai standar seperti yang diterbitkan oleh A.STM Internasional.
Proses anil bekerja selaras dengan kulit, bukan melawannya. Oksida yang tumbuh menyatu dengan lapisan pelindung, itulah sebabnya bekas luka tersebut tetap utuh setelah melewati autoklaf, deterjen, dan paparan luar ruangan.
Sifat tunggal itulah yang mendorong sektor medis dan pangan menuju pengidentifikasi yang dianil, termasuk kode perangkat yang dilacak berdasarkan peraturan perangkat medis FDA.
Perbandingan antara Annealing, Etching, dan Engraving: Sekilas tentang Proses Pembuatan Logam
| Atribut | anil | Etsa | Ukiran |
| Measurement | Lapisan oksida, puluhan nanometer | Lapisan leleh, di bawah 25 mikron | Kedalaman pengangkatan, 10 hingga 500 mikron |
| Permukaan setelah penandaan | Halus, tekstur tidak berubah | Tekstur sedikit menonjol | Alur dan tonjolan yang tersembunyikan |
| Lapisan kromium pasif | Diawetkan | Sebagian besar terpelihara | Dihapus di dalam tanda |
| Perilaku korosi | Tidak berubah dari logam dasar | Hampir seperti aslinya | Membutuhkan proses pasivasi ulang untuk penggunaan di lingkungan basah. |
| Kecepatan relatif | Paling lambat | Tercepat | Lambat, berlipat ganda seiring kedalaman |
| Penggunaan khas | Peralatan medis, perlengkapan makanan, warna hitam dekoratif | Logo, kode, ID volume | Nomor seri, cetakan, layanan abrasif |
Perbandingan kecepatan mengasumsikan karya seni yang identik pada layar yang sama. 30W sumber serat. Tekstur etsa bervariasi dengan frekuensi dan dapat mendekati kehalusan hasil anil pada pengaturan tinggi.
Pengaturan Serat Praktis untuk Setiap Tanda
Jendela-jendela di bawah ini cocok untuk 30W sumber serat pada pelat 304 dan ubah teori tersebut menjadi angka hasil uji coba pertama. Mesin penandaan laser serat Pada kelas daya ini, semuanya berperilaku serupa setelah fokus diatur.
| Hasil Target | Kecepatan | Daya | Frekuensi | Fokus | Passes |
| Measurement | mm/dtk | persentase dari output terukur | kHz | penyimpangan dari fokus tajam | menghitung |
| Pemanasan gelap | 100-250 | 50-70 | 40-60 | Plus 1 hingga 3 mm | 1 |
| Etsa kontras | 500-800 | 35-50 | 30-50 | tajam | 1 |
| Ukiran dalam | 400-600 | 80-100 | 20-30 | Tajam, bertahap per lapisan | 10-40 |
Nilai yang tertera mengasumsikan permukaan cermin atau matte 304. Permukaan yang dihaluskan dengan sandblasting, disikat, dan 316 akan berubah di setiap jendela, jadi lakukan uji coba bertahap pada setiap lapisan akhir sebelum produksi.
Defokus adalah tuas annealing yang paling sering diabaikan dalam lembar spesifikasi. Mengangkat kepala 1 hingga 3 mm di atas fokus tajam akan menyebarkan titik, menurunkan intensitas di bawah ambang batas ablasi, dan memungkinkan panas meresap; kontrol pulsa, perbedaan antara sumber MOPA dan sumber Q-switched, menentukan seberapa lembut setiap denyut nadi terasa.
Latihan mendalam membalikkan setiap prioritas: fokus tajam, daya maksimum, frekuensi rendah, dan kesabaran. Platform khusus seperti... 50W mesin ukir serat dalam untuk logam menurunkan bidang fokus seiring dengan pertumbuhan rongga.
Angka-angka Penting yang Patut Diingat
• Lapisan oksida hasil anil berukuran puluhan nanometer; pengukiran menghilangkan lapisan setebal 10 hingga 500 mikron.
• Defokus sebesar 1 hingga 3 mm sudah cukup untuk menggerakkan sebagian besar objek. 20W untuk 50W sumber dari ablasi menjadi pemanasan murni.
• Proses etsa biasanya menyelesaikan karya seni yang sama beberapa kali lebih cepat daripada proses annealing.
• Pengukiran dalam membutuhkan 10 hingga 40 kali pengulangan, jadi alokasikan waktu beberapa menit di mana pengukiran hanya membutuhkan beberapa detik.
• Kode matriks data yang dianil tetap dapat dibaca melalui ratusan siklus autoklaf, itulah alasan rumah sakit menentukan penggunaannya.
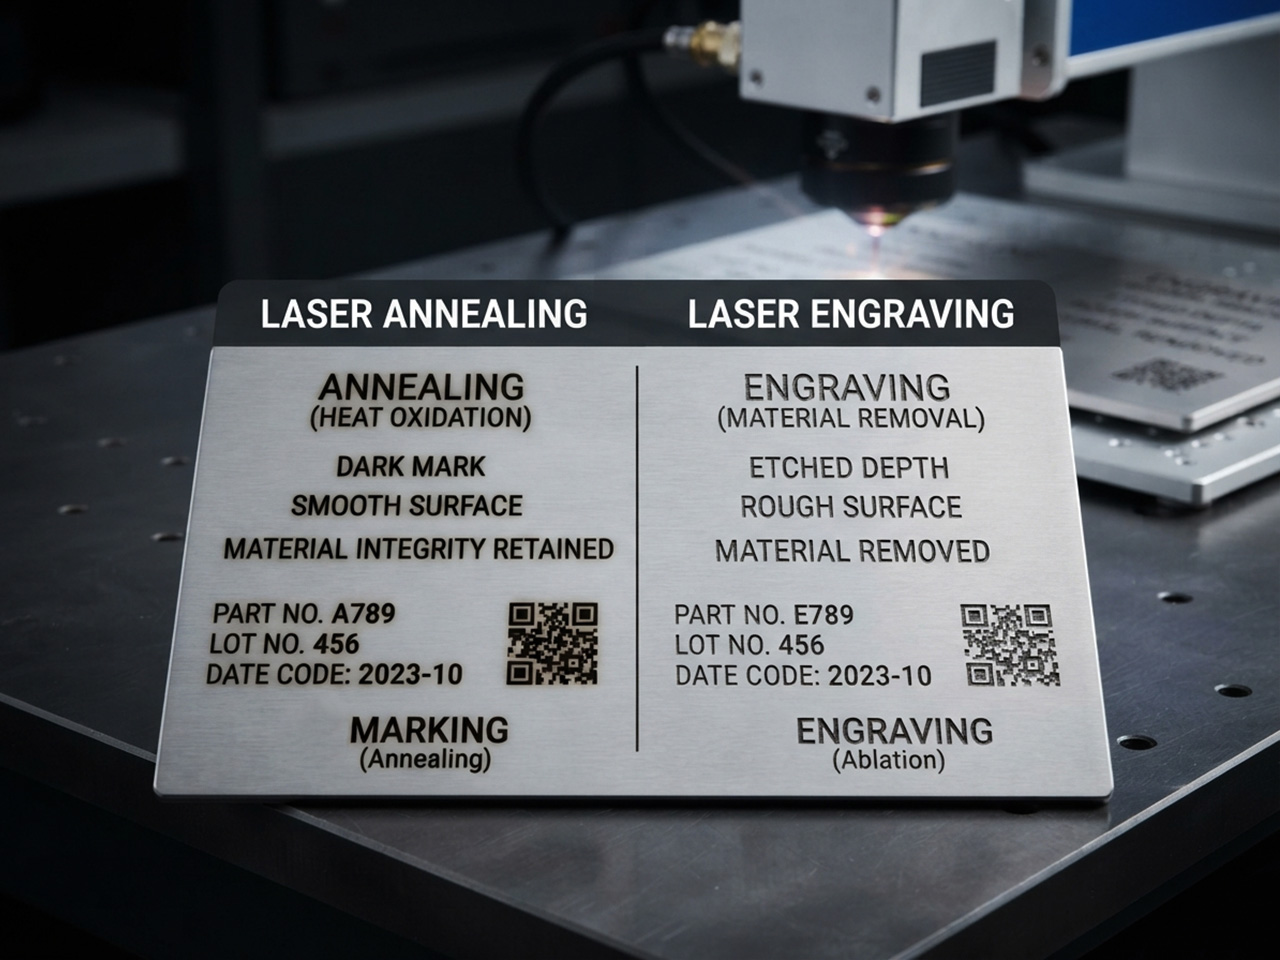
• STYLECNCgaleri 's hasil penandaan pada baja Menampilkan sampel yang telah dianil, dietsa, dan diukir berdampingan.
Pertanyaan yang Sebenarnya Diajukan oleh Operator
Proses mana yang harus saya gunakan untuk penawaran harga klem bedah?
Proses anil, hampir tanpa pengecualian. Tanda tersebut bertahan dalam siklus autoklaf, tidak meninggalkan celah untuk kontaminasi, dan menjaga agar identifikasi tetap terbaca selama masa pakai instrumen.
Mengapa pemrosesan kedalaman membutuhkan waktu jauh lebih lama daripada pemrosesan kontras?
Proses pengukiran hanya mengangkat beberapa mikron logam per lintasan, sehingga nomor seri 0.2 mm dapat ditumpuk hingga puluhan lintasan. Kontras adalah lintasan termal; kedalaman adalah penggalian.
Bisakah satu mesin benar-benar melakukan ketiga hal tersebut?
Ya. Sumber serat tunggal beralih antara proses annealing, etch, dan engrave murni berdasarkan resep, dan dengan Sumber warna MOPA Platform yang sama juga menjangkau warna emas dan biru.
Kesalahan Umum yang Mengaburkan Batas
• Menyebut setiap bercak hitam sebagai hasil proses anil; tekstur permukaan adalah petunjuknya.
• Proses anil dengan fokus tajam dan ablasi secara perlahan sebagai gantinya.
• Melewatkan uji defocus ramp setelah penggantian lensa atau sumber cahaya.
• Mengukir baja tahan karat dan mengirimkannya ke layanan basah tanpa proses pasivasi ulang.
• Menggunakan kembali resep pelapis cermin pada hasil akhir yang disikat atau disemprot butiran.
• Mengharapkan lapisan anil dapat bertahan terhadap penggerindaan atau abrasi berat.
• Menggunakan satu frekuensi yang sama untuk proses annealing, etch, dan engrave.
• Memberi tanda sebelum pengelasan atau pembengkokan, bukan setelahnya.
Daftar Periksa Seleksi Proses
✓ Konfirmasikan persyaratannya terlebih dahulu: hanya kontras, atau kedalaman yang terukur.
✓ Verifikasi paduannya; proses anil membutuhkan permukaan besi atau titanium.
✓ Jalankan ramp defocus dari fokus tajam hingga +3 mm pada material sisa.
✓ Ukur waktu kedua proses tersebut pada karya seni sungguhan sebelum memberikan penawaran harga.
✓ Lakukan proses annealing secara perlahan dan sekali jalan; hindari penumpukan panas.
✓ Lakukan proses pasivasi ulang pada baja tahan karat yang telah diukir dan akan digunakan dalam kondisi basah.
✓ Catat resep, offset fokus, dan hasil akhir permukaan pada setiap pekerjaan.
Pertanyaan yang Sering Diajukan
Mengapa noda hitam saya berkarat setelah beberapa minggu?
Karena kemungkinan besar itu adalah proses etsa atau ukiran ringan, bukan proses anil. Coba usap permukaannya dengan kuku: tekstur apa pun berarti material telah meninggalkan permukaan dan lapisan pasif ikut hilang. Proses anil yang sebenarnya terasa identik dengan baja di sekitarnya dan mengalami pelapukan yang sama.
Seberapa besar defokus yang dibutuhkan dalam proses annealing?
Mulailah 1 mm di atas fokus tajam dan tingkatkan secara bertahap sebesar 0.5 mm hingga sekitar 3 mm. Offset yang lebih besar menyebarkan energi dan memperlambat pertumbuhan oksida; jika terlalu besar, tanda akan memudar menjadi abu-abu. Uji coba bertahap pada barang rongsokan akan menemukan titik optimal dalam hitungan menit.
Bisakah a CO2 Apakah baja tahan karat dapat dianil dengan laser?
Tidak. Logam polos memantulkan cahaya dalam waktu lama. CO2 panjang gelombang, sehingga permukaan tidak pernah menyerap panas yang cukup untuk menumbuhkan oksida. CO2 Mesin hanya menandai baja tahan karat melalui senyawa perekat yang disemprotkan terlebih dahulu. Proses anil termasuk dalam sumber serat pada 1064 nm.
Apakah bekas proses anil tetap bertahan setelah diautoklaf dan mesin pencuci piring?
Ya. Tanda tersebut berupa oksida yang tumbuh menyatu dengan permukaan, bukan lapisan di atasnya, sehingga siklus uap berulang, deterjen, dan disinfektan tidak akan merusaknya. Daya tahan tersebut, ditambah dengan hasil akhir yang bebas celah, adalah alasan mengapa pengidentifikasi perangkat medis mengandalkan proses ini.
Mengapa hasil proses annealing saya berwarna abu-abu, bukan hitam?
Warna abu-abu berarti lapisan oksida berhenti sebelum mencapai hasil yang diinginkan. Kurangi kecepatan 20 persen, perketat defokus satu langkah, atau naikkan daya sedikit, ubah satu variabel per percobaan. Hasil akhir yang disikat dan dihaluskan dengan butiran juga terlihat lebih terang daripada pelat cermin pada angka yang identik, jadi nilailah berdasarkan hasil akhir yang sebenarnya.
Apakah proses anil menyebabkan bagian tersebut melengkung atau melemah?
Zona panasnya dangkal dan terlokal, sehingga perubahan struktural pada ketebalan normal dapat diabaikan. Foil tipis adalah pengecualian: panas yang cukup dapat mewarnai sisi sebaliknya atau menyebabkan sedikit lengkungan. Pada ketebalan di bawah 0.5 mm, kurangi daya dan tambahkan kecepatan sebelum melakukan manuver.
Proses mana yang cocok untuk kode batang dan kode matriks data?
Dalam kebanyakan kasus, proses annealing (pemanasan/pemanasan dengan pemanasan). Permukaan gelap yang halus menghasilkan pemindaian yang bersih, tidak menyembunyikan bakteri, dan tidak pernah dipenuhi kotoran. Jalur produksi volume tinggi terkadang menerima kode yang diukir untuk mempercepat proses, tetapi di mana pun kebersihan atau masa pakai yang lama menjadi pertimbangan penting, versi yang di-annealing akan memenangkan kontes keterbacaan dari waktu ke waktu.
Seberapa dalamkah nomor seri yang diatur harus dicantumkan?
Aturan kedalaman ukiran bersifat spesifik untuk industri dan yurisdiksi tertentu, dan proses pemanasan permukaan tidak dapat memenuhi salah satu aturan tersebut. Nomor seri senjata api di Amerika Serikat, misalnya, harus diukir hingga kedalaman minimum tertentu, itulah sebabnya ukiran dalam tetap wajib dalam kategori tersebut.
Bisakah proses annealing menghasilkan warna selain hitam?
Ya, jika sumbernya memungkinkan kontrol lebar pulsa. Pulsa yang dapat disesuaikan menumbuhkan oksida hingga ketebalan yang berbeda, dan setiap ketebalan mencerminkan corak warna yang berbeda, dari emas hingga ungu hingga biru. Sumber pulsa tetap sebagian besar menghasilkan warna hitam atau kuning jerami terlepas dari resepnya.