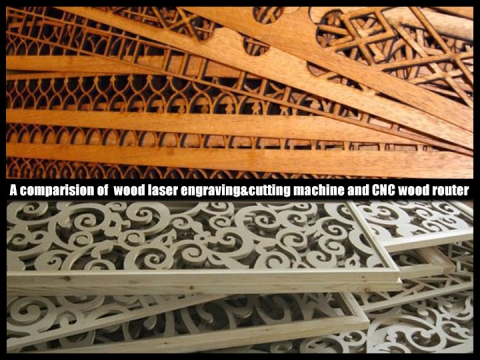
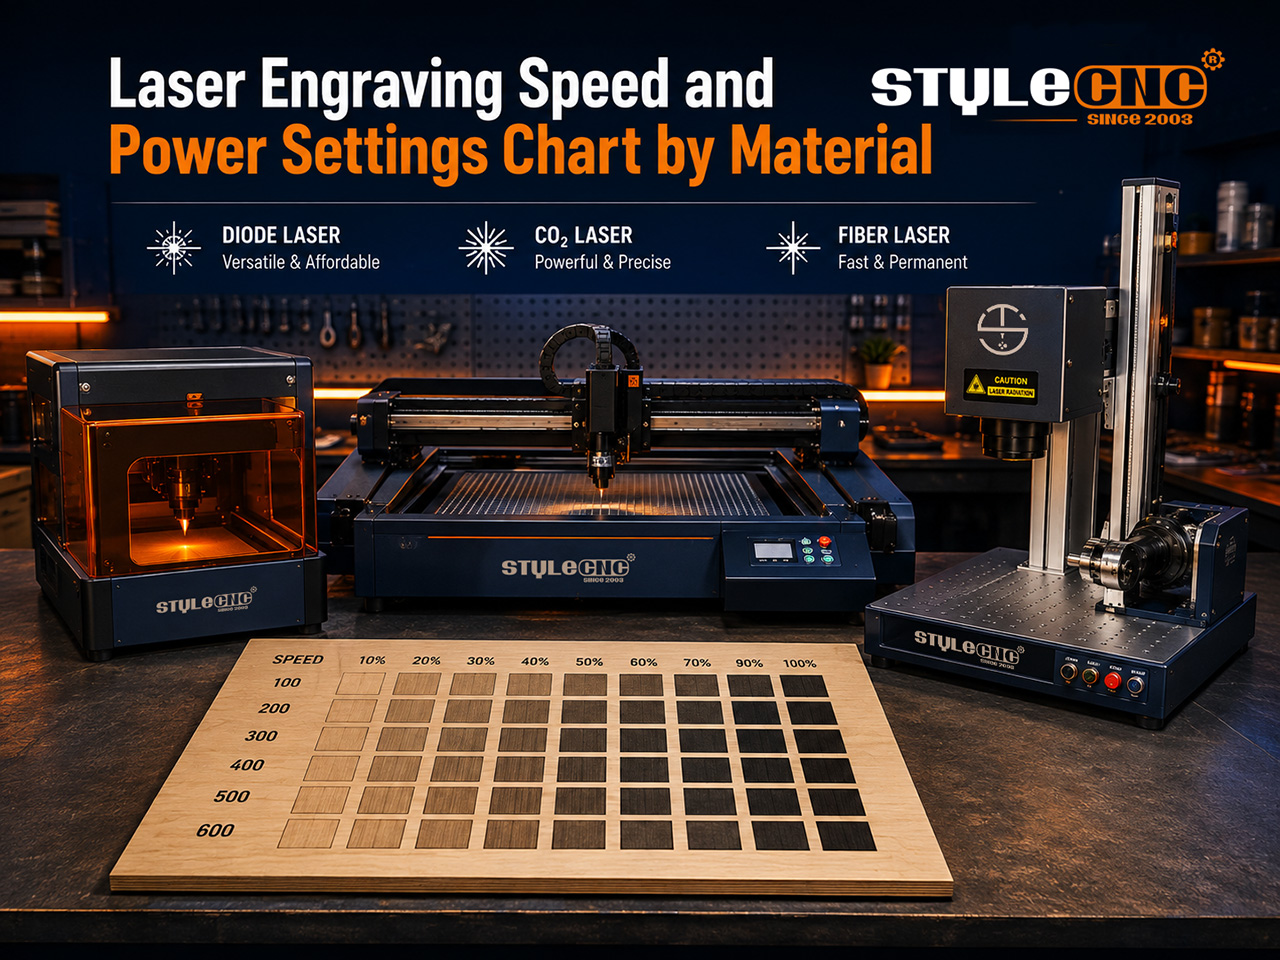
Lembaran kayu lapis yang sama berperilaku 3 cara berbeda di bawah modul dioda, sebuah CO2 tabung, dan sumber serat. Panduan ini memberikan nilai awal konservatif untuk ketiganya, kemudian menunjukkan metode yang dapat diulang untuk menyesuaikan material baru apa pun.
Bagaimana Kecepatan dan Kekuatan Bekerja Bersama
Setiap tanda dihasilkan dari energi per titik, yaitu daya dibagi kecepatan. Perlambat gerakan kepala dan bekas luka bakar akan menjadi lebih gelap dan dalam; percepat gerakan dan bekas luka bakar akan menjadi lebih terang.
Satuan adalah jebakan pertama. Perangkat lunak dioda biasanya menampilkan mm/menit sementara sebagian besar CO2 dan pengontrol serat menggunakan mm/s, sehingga nilai yang disalin dapat meleset hingga enam puluh kali dari target.
Wattage adalah jebakan kedua. Resep yang disesuaikan untuk... 10W modul akan hangus pada 20W pada jumlah yang identik, jadi kurangi daya secara proporsional sebelum pengujian. Di seluruh Mesin ukir laser berbagai macam, kebiasaan itu mencegah sebagian besar pemborosan stok.
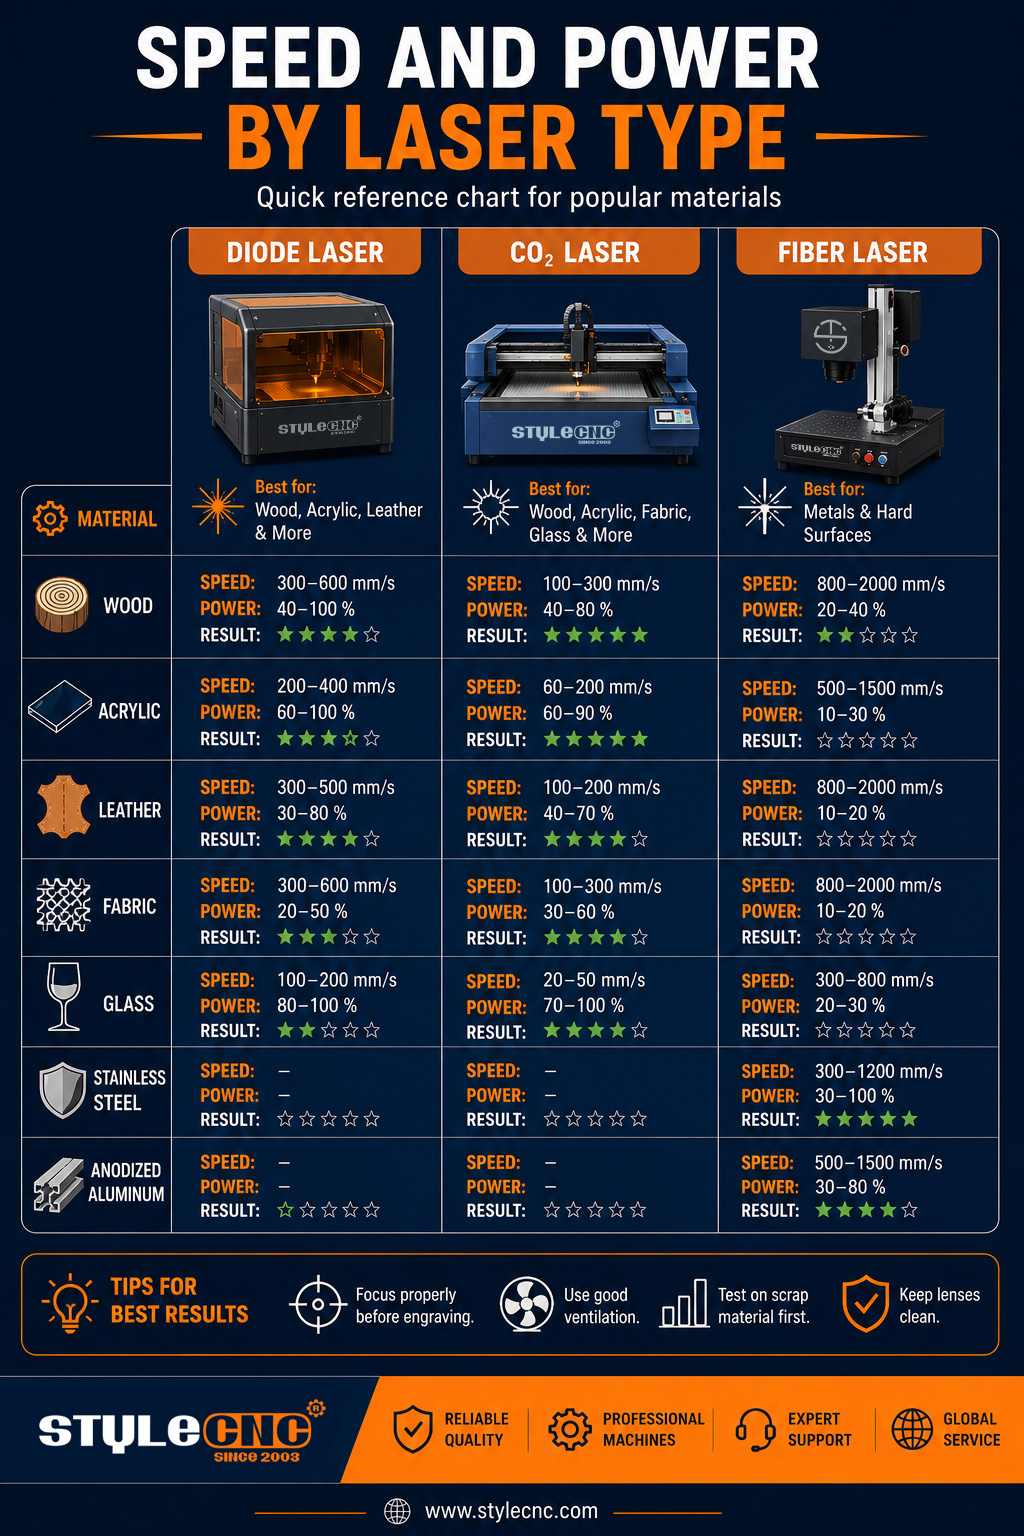
Bagan Pengaturan Utama: Dioda vs CO2 vs Serat
Nilai-nilai di bawah ini adalah titik awal konservatif untuk 3 konfigurasi umum: a 10W pengukir dioda, sebuah 80W CO2 laser cutting mesin, Dan 50W galvo mesin penandaan laserSesuaikan ke atas hanya setelah hasil pengujian bersih.
| Bahan dan Operasi | Laser Dioda 10W | CO2 Laser 80W | Laser Serat 50W |
| Measurement | Kecepatan dalam mm/menit, daya dalam persen | Kecepatan dalam mm/s, daya dalam persen | Kecepatan dalam mm/s, daya dalam persen, frekuensi dalam kHz. |
| Ukiran kayu lunak | 5000-6000 pada 45-60% | 350-450 pada 12-18% | Tidak cocok |
| Potongan kayu lapis 3 mm | 250-350 pada 95-100%, 2-3 operan | 18-25 pada 55-65%, sekali lewat | Tidak cocok |
| Ukiran kayu keras | 3500-4500 pada 60-75% | 300-400 pada 18-24% | Tidak cocok |
| Ukiran akrilik cor | 4500-5500 pada 35-45%, hanya buram | 280-350 pada 20-28% | Tidak cocok |
| Pemotongan akrilik cor 5 mm | Tidak cocok untuk lembaran transparan. | 10-14 pada 70-80%, sekali lewat | Tidak cocok |
| Ukiran kulit | 4000-5000 pada 30-40% | 450-550 pada 10-15% | Hanya pengujian daya rendah |
| Ukiran kaca | Tidak cocok | 350-450 pada 15-20% | Tidak cocok |
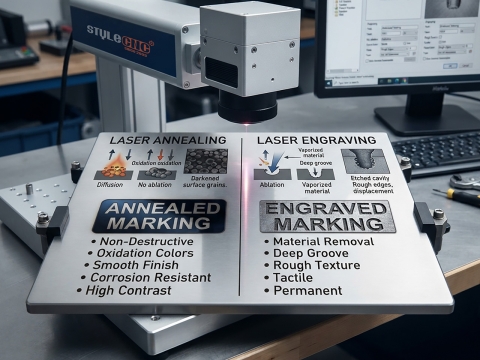
| Penandaan aluminium anodisasi | 2500-3500 pada 70-85% | Senyawa penanda diperlukan | 700-900 pada 30-40%, 25-35 kHz |
| Tanda gelap baja tahan karat | Pasta penanda diperlukan | Senyawa penanda diperlukan | 300-500 pada 40-60%, 40-60 kHz |
| Ukiran kuningan yang dalam | Tidak cocok | Tidak cocok | 250-350 pada 85-100%, 20 kHz, pengulangan lintasan |
Semua nilai diasumsikan optik bersih, tinggi fokus yang tepat, dan bantuan udara pada setiap operasi pemotongan. Anggap entri yang ditandai tidak sesuai sebagai batas panjang gelombang, bukan batas daya.
Angka-angka Penting yang Patut Diingat
• Kecepatan pemasukan dioda biasanya berkisar antara 1000 hingga 6000 mm/menit, yang merupakan kecepatan paling lambat dari 3 jenis sumber.
• Gerbang CO2 Kecepatan rata-rata mesin untuk pekerjaan pengukiran permukaan adalah 300 hingga 600 mm/detik.
• Galvo mengarah ke mesin penandaan laser serat menyapu dengan kecepatan hingga 7000 mm/detik.
• Mengurangi 10 hingga 15 persen daya ukir kayu akan menghilangkan sebagian besar gosong di tepi tanpa kehilangan kontras yang terlihat.
• Dua kali proses pewarnaan ringan biasanya menghasilkan tepi akrilik yang lebih bersih daripada satu kali proses pewarnaan lambat dan panas.
• Pengujian industri yang dilaporkan oleh The Fabricator menunjukkan bahwa udara bertekanan kini menyaingi nitrogen dalam hal kualitas tepi pada banyak pekerjaan pemotongan serat.
Cara Menjalankan Grid Uji Coba
Gambarlah kisi-kisi 5 x 5 dengan kotak berukuran 10 mm. Tetapkan kecepatan untuk setiap baris dan tingkat daya untuk setiap kolom, yang mencakup rentang yang disarankan oleh grafik Anda.
Ukirlah pola kisi-kisi pada sisa bahan dari batch yang sama yang akan Anda gunakan untuk produksi. Kandungan lem, kelembapan, dan ketebalan lapisan dapat memengaruhi hasil antar lembaran, sehingga sisa bahan dari batch yang sama adalah satu-satunya sampel yang akurat.
Pilih kotak terbersih dan catat mesin, material, tinggi fokus, dan jumlah lintasan. Perangkat lunak kontrol populer menyertakan generator uji material bawaan yang mengotomatiskan seluruh grid.
Lakukan setiap pengujian dengan pelindung mata berperingkat panjang gelombang yang mengikuti panduan Laser Institute of America, dan sedot asap melalui filter. penghisap asap untuk mesin laserRingkasan OSHA tentang bahaya laser adalah bacaan singkat dan bermanfaat bagi siapa pun yang sedang menyiapkan tempat kerja baru.
Pertanyaan yang Sebenarnya Diajukan oleh Operator
Pada kecepatan berapa kayu lapis 3 mm tidak gosong di bagian tepinya?
Pertahankan kecepatan pemotongan Anda, kurangi daya 10 hingga 15 persen, dan tambahkan pemotongan kedua jika hasil pemotongan terlambat. Pita perekat pada permukaan ditambah bantuan udara yang stabil akan menghilangkan sebagian besar sisa gosong.
Mengapa yang baru saya 20W modul membakar kayu pada pengaturan lama saya 10W dicintai?
Dua kali daya optik pada angka yang identik akan menggandakan energi per titik. Bagi dua angka daya sebagai perkiraan pertama, lalu perbaiki dengan grid cepat.
Pengaturan mana yang membuat baja tahan karat menjadi hitam, bukan abu-abu?
Perlambat gerakan kepala, tingkatkan frekuensi hingga 40 sampai 60 kHz, dan sedikit defokuskan agar pulsa memanaskan permukaan, bukan menghancurkannya. perbedaan antara sumber MOPA dan sumber Q-switched menjelaskan mengapa kontrol pulsa menentukan warna.
Kesalahan Umum yang Merusak Pengaturan
• Menyalin nilai antar watt yang berbeda tanpa terlebih dahulu melakukan penskalaan daya.
• Terjadi kesalahan membedakan mm/s dengan mm/min saat berpindah antar pengontrol.
• Ukiran yang tidak fokus, yang memperluas area dan menghilangkan detail halus.
• Menggunakan satu kali pemotongan lambat dan panas, padahal dua kali pemotongan yang lebih ringan akan menghasilkan hasil yang lebih bersih.
• Melewatkan bantuan udara dan membiarkan residu asap menyerap energi pancaran sinar di tengah pekerjaan.
• Pengujian pada satu lembar, kemudian produksi pada batch yang berbeda.
• Menggunakan daya 100 persen secara default dan memperpendek umur tabung atau dioda.
• Mengabaikan pembersihan lensa; lensa yang kotor dapat menyerap sebagian besar daya keluaran yang tertera.
Daftar Periksa Pengaturan Pra-Pengukiran
✓ Konfirmasikan satuan kecepatan yang ditampilkan oleh pengontrol Anda sebelum memasukkan nilai.
✓ Atur fokus menggunakan alat ukur yang disediakan atau rutinitas fokus otomatis mesin.
✓ Sesuaikan daya dengan daya terukur sebenarnya dari mesin Anda.
✓ Lakukan uji grid 25 kotak pada sisa material dari batch produksi.
✓ Aktifkan bantuan udara untuk setiap operasi pemotongan.
✓ Bersihkan lensa dan periksa keselarasan pancaran cahaya setiap minggu.
✓ Catat nilai kemenangan dengan material, tinggi fokus, dan jumlah umpan.
Pertanyaan yang Sering Diajukan
Mengapa hasil saya berbeda dari setiap bagan pengaturan yang saya temukan?
Grafik disesuaikan dengan mesin, lensa, dan batch material tertentu. Daya optik, tinggi fokus, dan bahkan kandungan lem kayu lapis Anda dapat memengaruhi hasilnya. Anggap nilai yang dipublikasikan sebagai titik awal, lalu jalankan uji coba kecil pada stok Anda sendiri sebelum memulai produksi.
Apakah 6000 mm/menit sama dengan 100 mm/detik?
Ya. Bagi mm/min dengan 60 untuk mendapatkan mm/s. Perangkat lunak Diode biasanya menampilkan mm/min sedangkan sebagian besar CO2 Pengontrol fiber menggunakan mm/s, jadi nilai yang disalin tanpa konversi akan berjalan enam puluh kali lebih cepat atau lebih panas. Selalu pastikan terlebih dahulu satuan mana yang diharapkan oleh pengontrol Anda.
Mengapa kayu lapis yang sama menghasilkan hasil ukiran yang berbeda antar lembarannya?
Kayu lapis bervariasi dalam jenis lem, jenis kayu inti, dan kadar air, dan setiap faktor tersebut mengubah seberapa banyak energi yang diserap permukaannya. Lembaran yang disimpan di bengkel yang lembap dapat membutuhkan daya yang jauh lebih besar daripada lembaran yang kering. Uji sisa potongan dari setiap batch baru dan catat perbedaannya.
Bisakah laser dioda memotong akrilik bening?
Tidak. Panjang gelombang dioda biru langsung menembus akrilik transparan dan tidak diserap, sehingga lembaran tersebut hampir tidak memanas. Akrilik cor gelap atau buram mudah diukir, tetapi pemotongan lembaran bening termasuk dalam kategori tersebut. CO2 mesin, yang panjang gelombangnya lebih panjang sehingga material tersebut hampir sepenuhnya menyerapnya.
Berapa frekuensi yang sebaiknya digunakan laser serat optik pada baja tahan karat?
Mulailah antara 40 dan 60 kHz untuk tanda yang gelap dan halus, dan sekitar 20 kHz ketika Anda menginginkan penghilangan material yang agresif. Frekuensi yang lebih tinggi menghasilkan pulsa yang lebih lembut yang memanaskan permukaan daripada menghancurkannya, yang正是 yang dibutuhkan untuk hasil akhir hitam yang bersih pada baja tahan karat.
Apakah beberapa umpan ringan lebih baik daripada satu umpan kuat?
Biasanya, ya. 2 atau 3 kali pemotongan ringan memberi waktu panas untuk menghilang, yang berarti tepi akrilik lebih lurus dan lebih sedikit gosong pada kayu. Satu kali pemotongan lambat dan panas memusatkan energi, memperlebar celah pemotongan, dan meningkatkan risiko nyala api pada bahan resin.
Seberapa besar pengaruh fokus h8 terhadap hasil akhir?
Sinar hanya mencapai intensitas nominalnya pada titik fokus. Bahkan kesalahan 1 hingga 2 mm akan memperlebar titik fokus, mengurangi detail, dan memaksa Anda untuk mengkompensasi dengan daya tambahan. Fokus ulang untuk setiap ketebalan material dan setelah setiap penggantian lensa atau nosel.
Apakah saya memerlukan bantuan udara untuk mengukir, atau hanya untuk memotong?
Pemotongan selalu membutuhkannya, karena aliran udara membersihkan serpihan lelehan dan menekan nyala api. Untuk pengukiran, udara bertekanan rendah tetap membantu dengan menjaga agar asap tidak mengenai lensa dan mengurangi noda residu, meskipun pekerjaan foto yang sangat halus terkadang berjalan lebih bersih dengan aliran udara yang dikecilkan.
Mengapa hasil ukiran saya memudar pada kecepatan tinggi?
Kecepatan membagi energi yang diberikan sinar per titik. Menggandakan laju aliran akan mengurangi pembakaran menjadi setengahnya, sehingga bekasnya menjadi pucat dan tidak merata setelah kecepatan melebihi daya. Anda bisa memperlambat, meningkatkan daya, atau menerima warna yang lebih terang jika sesuai dengan desain.