PENGANTAR
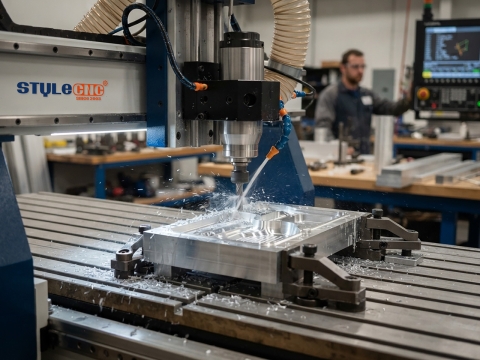
Router CNC adalah Kit mesin CNC yang lintasan alatnya dapat dikontrol melalui kontrol numerik komputer. Ini adalah mesin yang dikendalikan komputer untuk memotong berbagai bahan keras, seperti kayu, komposit, aluminium, baja, plastik, dan busa. Ini adalah salah satu dari banyak jenis alat yang memiliki varian CNC. Router CNC sangat mirip konsepnya dengan Mesin penggilingan CNC.
Router CNC tersedia dalam berbagai konfigurasi, mulai dari router CNC "desktop" kecil untuk rumah hingga router CNC "gantry" besar yang digunakan di fasilitas pembuatan perahu. Meskipun ada banyak konfigurasi, sebagian besar router CNC memiliki beberapa komponen khusus: pengontrol CNC khusus, satu atau beberapa motor spindel, inverter AC, dan meja.
Router CNC umumnya tersedia dalam format CNC 3-sumbu dan 5-sumbu.
Router CNC dijalankan oleh komputer. Koordinat diunggah ke pengontrol mesin dari program terpisah. Pemilik router CNC sering kali memiliki 2 aplikasi perangkat lunak—satu program untuk membuat desain (CAD) dan yang lainnya untuk menerjemahkan desain tersebut menjadi program instruksi untuk mesin (CAM). Seperti halnya mesin milling CNC, router CNC dapat dikontrol langsung dengan pemrograman manual, tetapi CAD/CAM membuka kemungkinan yang lebih luas untuk membuat kontur, mempercepat proses pemrograman, dan dalam beberapa kasus membuat program yang pemrograman manualnya akan, jika tidak benar-benar mustahil, tentu saja tidak praktis secara komersial.
router CNC dapat sangat berguna saat melakukan pekerjaan yang identik dan berulang. Router CNC biasanya menghasilkan pekerjaan yang konsisten dan berkualitas tinggi serta meningkatkan produktivitas pabrik.
Router CNC dapat mengurangi limbah, frekuensi kesalahan, dan waktu yang dibutuhkan produk akhir untuk dipasarkan.
Router CNC memberikan fleksibilitas lebih pada proses produksi. Router ini dapat digunakan dalam produksi berbagai macam barang, seperti ukiran pintu, dekorasi interior dan eksterior, panel kayu, papan tanda, rangka kayu, cetakan, alat musik, furnitur, dan sebagainya. Selain itu, router CNC memudahkan pembentukan plastik secara termal dengan mengotomatiskan proses pemotongan. Router CNC membantu memastikan pengulangan komponen dan hasil produksi pabrik yang memadai.
KONTROL NUMERIK
Teknologi kontrol numerik seperti yang dikenal saat ini muncul pada pertengahan abad ke-20. Teknologi ini dapat ditelusuri hingga tahun 1952, Angkatan Udara AS, dan nama John Parsons serta Institut Teknologi Massachusetts di Cambridge, MA, AS. Teknologi ini tidak diterapkan dalam produksi manufaktur hingga awal tahun 1960-an. Ledakan yang sesungguhnya terjadi dalam bentuk CNC, sekitar tahun 1972, dan satu dekade kemudian dengan diperkenalkannya komputer mikro yang terjangkau. Sejarah dan perkembangan teknologi yang menakjubkan ini telah didokumentasikan dengan baik dalam banyak publikasi.
Dalam bidang manufaktur, dan khususnya di bidang pengerjaan logam, teknologi Kontrol Numerik telah menyebabkan terjadinya revolusi. Bahkan pada zaman sebelum komputer menjadi perlengkapan standar di setiap perusahaan dan di banyak rumah, peralatan mesin yang dilengkapi dengan sistem Kontrol Numerik telah mendapatkan tempat khusus di bengkel mesin. Perkembangan terkini elektronik mikro dan pengembangan komputer yang tiada henti, termasuk dampaknya pada Kontrol Numerik, telah membawa perubahan signifikan pada sektor manufaktur secara umum dan industri pengerjaan logam secara khusus.
PENGERTIAN KONTROL NUMERIK
Dalam berbagai publikasi dan artikel, banyak deskripsi telah digunakan selama bertahun-tahun, untuk mendefinisikan apa itu Kontrol Numerik. Banyak dari definisi ini memiliki ide yang sama, konsep dasar yang sama, hanya menggunakan kata-kata yang berbeda.
Mayoritas dari semua definisi yang diketahui dapat disimpulkan menjadi pernyataan yang relatif sederhana:
Kontrol numerik dapat didefinisikan sebagai pengoperasian peralatan mesin melalui instruksi berkode khusus ke sistem kontrol mesin.
Instruksi tersebut merupakan gabungan huruf alfabet, angka, dan simbol terpilih, misalnya, titik desimal, tanda persen, atau simbol tanda kurung. Semua instruksi ditulis dalam urutan logis dan bentuk yang telah ditentukan sebelumnya. Kumpulan semua instruksi yang diperlukan untuk mengerjakan suatu komponen disebut program NC, program CNC, atau program komponen. Program semacam itu dapat disimpan untuk penggunaan di masa mendatang dan digunakan berulang kali untuk mencapai hasil pemesinan yang identik kapan saja.
Teknologi NC dan CNC
Jika mengacu pada terminologi yang berlaku, terdapat perbedaan makna singkatan NC dan CNC. NC merupakan singkatan dari teknologi Kontrol Numerik orisinil, sedangkan singkatan CNC merupakan singkatan dari teknologi Kontrol Numerik Terkomputerisasi yang lebih baru, yang merupakan turunan modern dari teknologi terdahulunya. Namun, dalam praktiknya, CNC merupakan singkatan yang lebih disukai. Untuk memperjelas penggunaan yang tepat dari setiap istilah, lihat perbedaan utama antara sistem NC dan CNC.
Kedua sistem tersebut menjalankan tugas yang sama, yaitu manipulasi data untuk tujuan pemesinan suatu komponen. Dalam kedua kasus tersebut, desain internal sistem kontrol berisi instruksi logis yang memproses data. Pada titik ini kesamaan berakhir.
Sistem NC (berbeda dengan sistem CNC) menggunakan fungsi logika tetap, yaitu fungsi yang sudah terpasang dan terhubung secara permanen di dalam unit kontrol. Fungsi-fungsi ini tidak dapat diubah oleh programmer atau operator mesin. Karena logika kontrol ditulis secara tetap, sistem kontrol NC dapat menginterpretasikan program komponen, tetapi tidak memungkinkan perubahan apa pun dilakukan di luar kontrol, biasanya di lingkungan kantor. Selain itu, sistem NC mengharuskan penggunaan pita berlubang secara wajib untuk memasukkan informasi program.
Sistem CNC modern, tetapi bukan sistem NC lama, menggunakan mikroprosesor internal (yaitu, komputer). Komputer ini berisi register memori yang menyimpan berbagai rutinitas yang mampu memanipulasi fungsi logis. Itu berarti pemrogram komponen atau operator mesin dapat mengubah program kontrol itu sendiri (di mesin), dengan hasil seketika. Fleksibilitas ini adalah keuntungan terbesar dari sistem CNC dan mungkin elemen kunci yang berkontribusi pada penggunaan teknologi yang begitu luas dalam manufaktur modern. Program CNC dan fungsi logis disimpan pada chip komputer khusus, sebagai instruksi perangkat lunak. Daripada digunakan oleh koneksi perangkat keras, seperti kabel, yang mengontrol fungsi logis. Berbeda dengan sistem NC, sistem CNC identik dengan istilah `softwired`.
Saat menjelaskan suatu subjek tertentu yang berkaitan dengan teknologi kontrol numerik, biasanya digunakan istilah NC atau CNC. Perlu diingat bahwa NC juga dapat berarti CNC dalam percakapan sehari-hari, tetapi CNC tidak pernah merujuk pada teknologi pemesanan yang dijelaskan di sini dengan singkatan NC. Huruf `C` berarti terkomputerisasi, dan tidak berlaku untuk sistem yang menggunakan kabel. Semua sistem kontrol yang diproduksi saat ini berdesain CNC. Singkatan seperti C&C atau C'n'C tidak benar dan mencerminkan citra buruk siapa pun yang menggunakannya.
Terminologi
Nol mutlak
Hal ini merujuk pada posisi semua sumbu saat berada pada titik yang dapat dideteksi secara fisik oleh sensor. Posisi nol absolut biasanya dicapai setelah perintah rumah diberikan.
Sumbu
Garis acuan tetap yang menjadi tempat berpindahnya suatu objek atau benda.
Sekrup bola
Sekrup bola merupakan piranti mekanis yang mengubah gerak putar menjadi gerak lurus. Ia terdiri dari mur bantalan bola bersirkulasi ulang yang berputar pada sekrup berulir presisi.
CAD
Desain berbantuan komputer (CAD) adalah penggunaan berbagai alat berbasis komputer yang membantu insinyur, arsitek, dan profesional desain lainnya dalam aktivitas desain mereka.
CAM
Manufaktur berbantuan komputer (CAM) adalah penggunaan berbagai alat perangkat lunak berbasis komputer yang membantu para insinyur dan juru mesin CNC dalam pembuatan atau pembuatan prototipe komponen produk.
Cnc
Singkatan CNC merupakan singkatan dari computer literary system (kontrol numerik komputer), dan merujuk secara spesifik pada "pengendali" komputer yang membaca instruksi kode-g dan menggerakkan peralatan mesin.
pengawas
Sistem kendali adalah perangkat atau serangkaian perangkat yang mengelola, memerintah, mengarahkan, atau mengatur perilaku perangkat atau sistem lain.
Siang hari
Ini adalah jarak antara bagian terendah dari alat dan permukaan meja mesin. Cahaya matahari maksimum mengacu pada jarak dari meja ke titik tertinggi yang dapat dicapai oleh alat.
Bor bank
Dikenal juga sebagai bor multi, ini adalah serangkaian bor yang biasanya diberi jarak dengan kelipatan 32 mm.
Kecepatan umpan
Atau kecepatan potong adalah perbedaan kecepatan antara alat potong dan permukaan bagian yang dioperasikannya.
Offset perlengkapan
Ini adalah nilai yang melambangkan titik nol acuan pada perlengkapan tertentu. Nilai ini sesuai dengan jarak pada semua sumbu antara titik nol absolut dan titik nol perlengkapan.
G-code
Kode-G adalah nama umum untuk bahasa pemrograman yang mengendalikan peralatan mesin NC dan CNC.
Beranda
Ini adalah titik acuan terprogram yang juga dikenal sebagai 0,0,0 yang direpresentasikan sebagai nol mesin absolut atau nol offset perlengkapan.
Interpolasi linear dan melingkar merupakan metode pembuatan titik-titik data baru dari sekumpulan titik-titik data diskret yang telah diketahui. Dengan kata lain, inilah cara program menghitung lintasan pemotongan suatu lingkaran penuh dengan hanya mengetahui titik pusat dan jari-jarinya.
Rumah mesin
Ini adalah posisi default semua sumbu pada mesin. Saat menjalankan perintah homing, semua drive bergerak ke posisi default hingga mencapai sakelar atau sensor yang memberi tahu mereka untuk berhenti.
Nesting
Istilah ini merujuk pada proses pembuatan komponen dari lembaran secara efisien. Dengan menggunakan algoritma yang kompleks, perangkat lunak penyusunan menentukan cara menata komponen sedemikian rupa untuk memaksimalkan penggunaan stok yang tersedia.
Mengimbangi
Mengacu pada jarak dari pengukuran garis tengah yang berasal dari perangkat lunak CAM.
Alat piggyback
Ini adalah istilah yang digunakan untuk merujuk pada peralatan yang diaktifkan udara yang dipasang di samping spindel utama.
Prosesor pos
Perangkat lunak yang menyediakan beberapa pemrosesan akhir pada data, seperti memformatnya untuk ditampilkan, dicetak, atau dikerjakan.
Program nol
Ini adalah titik acuan 0,0 yang ditetapkan dalam program. Dalam kebanyakan kasus, titik ini berbeda dengan titik nol mesin.
Rak dan pinion
Rak dan pinion adalah sepasang roda gigi yang mengubah gerak putar menjadi gerak lurus.
Poros
Spindel adalah motor frekuensi tinggi yang dilengkapi dengan peralatan penahan alat.
Papan perusak
Dikenal juga sebagai papan kurban, ini adalah bahan yang digunakan sebagai alas bagi bahan yang dipotong. Papan ini dapat dibuat dari banyak bahan berbeda, yang paling umum adalah MDF dan papan partikel.
Pemuatan alat
Ini merujuk pada tekanan yang diberikan pada alat saat memotong material.
Kecepatan alat
Disebut juga kecepatan spindel, ini adalah frekuensi putaran spindel mesin, diukur dalam putaran per menit (RPM).
Tooling
Anehnya, perkakas sering kali merupakan aspek yang paling kurang dipahami dari peralatan CNC. Mengingat bahwa perkakas merupakan satu elemen yang paling memengaruhi kualitas pemotongan dan kecepatan pemotongan, operator sebaiknya meluangkan lebih banyak waktu untuk mendalami subjek ini.
Alat pemotong biasanya tersedia dalam 3 bahan yang berbeda; baja kecepatan tinggi, karbida dan berlian.
Baja kecepatan tinggi (HSS)
HSS merupakan material paling tajam dari ke-3 material tersebut dan paling murah, namun material ini paling cepat aus dan sebaiknya hanya digunakan pada material yang tidak abrasif. HSS memerlukan penggantian dan penajaman secara berkala dan karena alasan tersebut, HSS paling banyak digunakan dalam kasus-kasus ketika operator perlu memotong profil khusus di tempat untuk pekerjaan khusus.
Karbida padat
Perkakas karbida tersedia dalam berbagai bentuk: berujung karbida, sisipan karbida, dan perkakas karbida padat. Perlu diingat bahwa tidak semua karbida sama karena struktur kristalnya sangat bervariasi di antara pembuat perkakas ini. Akibatnya, perkakas ini bereaksi secara berbeda terhadap panas, getaran, benturan, dan beban pemotongan. Secara umum, perkakas karbida generik berbiaya rendah akan aus dan terkelupas lebih cepat daripada merek ternama yang harganya lebih mahal.
Kristal silikon karbida tertanam dalam pengikat kobalt untuk membentuk alat. Saat alat dipanaskan, pengikat kobalt kehilangan kemampuannya untuk menahan kristal karbida dan menjadi tumpul. Pada saat yang sama, ruang kosong yang ditinggalkan oleh karbida yang hilang terisi dengan kontaminan dari bahan yang dipotong, sehingga mempercepat proses penumpulan.
Perkakas berlian
Kategori perkakas ini telah turun harganya dalam beberapa tahun terakhir. Ketahanannya yang luar biasa terhadap abrasi membuatnya ideal untuk memotong bahan-bahan seperti laminasi bertekanan tinggi atau MDF. Beberapa orang mengklaim bahwa perkakas ini akan bertahan lebih lama daripada karbida hingga 100 kali lipat. Perkakas berujung berlian rentan terkelupas atau retak jika mengenai paku yang tertanam atau simpul yang keras. Beberapa produsen menggunakan perkakas berlian untuk memotong bahan abrasif secara kasar dan kemudian beralih ke karbida atau perkakas sisipan untuk pekerjaan finishing.
Geometri alat
Shank
Batang merupakan bagian perkakas yang dipegang oleh pemegang perkakas. Batang merupakan bagian perkakas yang tidak memiliki bukti adanya pemesinan. Batang harus selalu bebas dari kontaminasi, oksidasi, dan goresan.
Potong diameter
Ini adalah diameter atau lebar potongan yang akan dihasilkan alat.
Panjang potongan
Ini adalah kedalaman pemotongan efektif alat atau seberapa dalam alat dapat memotong material.
seruling
Ini adalah bagian dari alat yang mengebor material yang dipotong. Jumlah alur pada pemotong penting dalam menentukan beban serpihan.
Profil alat
Ada banyak profil alat dalam kategori ini. yang utama untuk dipertimbangkan adalah spiral upcut dan downcut, spiral kompresi,
alat pemotong kasar, alat pemotong akhir, alat pemotong heliks rendah dan alat pemotong lurus. Semuanya tersedia dalam kombinasi satu hingga empat alur.
Spiral yang dipotong ke atas akan menyebabkan serpihan beterbangan ke atas dari lokasi pemotongan. Hal ini baik dilakukan saat melakukan pemotongan buta atau saat mengebor lurus ke bawah. Akan tetapi, geometri alat ini mendorong pengangkatan dan cenderung merobek tepi atas material yang sedang dipotong.
Alat spiral pemotongan ke bawah akan mendorong serpihan ke bawah saat dipotong yang cenderung meningkatkan daya tahan komponen tetapi dapat menyebabkan penyumbatan dan panas berlebih pada situasi tertentu. Alat ini juga cenderung merobek tepi bawah material yang sedang dipotong.
Baik alat spiral potong ke atas maupun ke bawah dilengkapi dengan alat pengasaran, pemecah serpihan, atau ujung penyelesaian.
Spiral kompresi merupakan gabungan dari alur potong ke atas dan ke bawah.
Alat kompresi mendorong serpihan menjauh dari tepi menuju ke bagian tengah material dan digunakan saat memotong laminasi dua sisi atau saat sobekan pada tepi menjadi masalah.
Mata bor spiral heliks rendah atau heliks tinggi digunakan saat memotong bahan yang lebih lunak seperti plastik dan busa, saat pengelasan dan evakuasi serpihan sangat penting.
Beban chip
Faktor terpenting untuk meningkatkan masa pakai alat adalah menghilangkan panas yang diserap oleh alat. Cara tercepat untuk melakukannya adalah dengan memotong lebih banyak material daripada dengan memperlambatnya. Serpihan menyerap lebih banyak panas dari alat daripada debu. Selain itu, gesekan alat terhadap material akan menyebabkan gesekan yang menghasilkan panas.
Faktor lain yang perlu dipertimbangkan dalam upaya meningkatkan masa pakai alat adalah menjaga alat, collet, dan dudukan alat tetap bersih, bebas dari endapan atau korosi sehingga mengurangi getaran yang disebabkan oleh alat yang tidak seimbang.
Ketebalan material yang dihilangkan oleh setiap gigi alat disebut Chip Load.
Rumus untuk menghitung beban chip adalah sebagai berikut:
Beban Chip = Laju Umpan / RPM / # Alur
Ketika beban serpihan ditingkatkan, masa pakai alat meningkat, sementara waktu siklus berkurang. Selain itu, berbagai beban serpihan akan menghasilkan hasil akhir tepi yang baik. Sebaiknya merujuk pada bagan beban serpihan dari produsen alat untuk menemukan angka terbaik yang akan digunakan. Beban serpihan yang direkomendasikan biasanya berkisar antara 0.003" dan 0.03" atau 0.07 mm hingga 0.7 mm.
Aksesoris
Pencetakan label
Ini adalah opsi yang semakin populer di industri ini, terutama karena mesin CNC semakin terintegrasi ke dalam seluruh formula bisnis. Kontroler dapat dihubungkan ke perangkat lunak penjualan atau penjadwalan dan label komponen dicetak setelah komponen tersebut dikerjakan. Beberapa vendor menggunakan label untuk mengidentifikasi material yang tersisa agar mudah diambil di masa mendatang.
Pembaca optik
Dikenal juga sebagai tongkat kode batang, tongkat ini dapat diintegrasikan ke dalam pengontrol sehingga program dapat dipanggil dengan memindai kode batang pada jadwal kerja. Opsi ini menghemat waktu yang berharga dengan mengotomatiskan proses pemuatan program.
Probe
Alat ukur ini tersedia dalam berbagai bentuk dan memiliki banyak fungsi yang berbeda. Beberapa probe hanya mengukur permukaan untuk memastikan keselarasan yang tepat dalam aplikasi yang sensitif. Probe lainnya dapat memindai permukaan objek 8 dimensi secara otomatis untuk reproduksi selanjutnya.
Sensor panjang alat
Sensor panjang alat bekerja seperti probe yang mengukur cahaya siang hari atau jarak antara ujung pemotong dan permukaan ruang kerja dan memasukkan angka ini ke dalam parameter alat kontrol. Tambahan kecil ini akan menyelamatkan operator dari proses panjang yang diperlukan setiap kali ia mengganti alat.
Proyektor laser
Perangkat ini pertama kali terlihat di industri furnitur pada pemotong kulit CNC. Proyektor laser yang dipasang di atas meja kerja CNC memproyeksikan gambar bagian yang akan dipotong. Ini sangat menyederhanakan penempatan benda kerja di atas meja untuk menghindari cacat dan masalah lainnya.
Pemotong vinil
Alat tambahan pisau vinil sering terlihat di industri percetakan. Ini adalah pemotong yang dapat dipasang pada poros utama atau di samping dengan pisau putar bebas yang tekanannya dapat disesuaikan dengan kenop. Alat tambahan ini memungkinkan pengguna untuk mengubah router CNC miliknya menjadi plotter untuk membuat topeng vinil untuk sandblasting atau huruf dan logo vinil untuk truk dan percetakan.
Dispenser pendingin
Pistol udara dingin atau penyemprot cairan pemotong digunakan dengan router kayu untuk memotong aluminium atau logam non-ferrous lainnya. Alat tambahan ini menyemprotkan udara dingin atau kabut cairan pemotong di dekat alat pemotong untuk memastikan alat tetap dingin saat bekerja.
Pengukir
Pengukir dipasang pada poros utama dan terdiri dari kepala mengambang yang memegang pisau pengukir berdiameter kecil yang berputar antara 20,000 dan 40,000 RPM. Kepala mengambang memastikan bahwa kedalaman pengukiran akan tetap konstan meskipun ketebalan material berubah. Pilihan ini paling sering ditemukan dalam industri pembuatan tanda meskipun pembuat piala, pembuat alat musik, dan bengkel pertukangan menggunakannya untuk marquetry.
Sumbu berputar
Sumbu putar yang diatur sepanjang sumbu x atau y dapat mengubah router menjadi mesin bubut CNC. Beberapa sumbu putar ini hanyalah spindel berputar sementara yang lain dapat diindeks yang berarti dapat digunakan untuk mengukir bagian yang rumit.
Kepala pemotong mengambang
Kepala pemotong yang mengambang akan menjaga pemotong pada h8 tertentu dari permukaan atas material yang sedang dipotong. Hal ini penting saat memotong fitur pada permukaan atas bagian yang mungkin tidak memiliki permukaan yang rata. Contohnya adalah memotong alur berbentuk V di atas meja makan.
Pemotong Plasma
Pemotong plasma merupakan tambahan pada beberapa mesin dan memungkinkan pengguna untuk memotong bagian lembaran logam dengan ketebalan yang bervariasi.
Alat agregat
Alat agregat dapat digunakan untuk banyak operasi yang tidak dapat dilakukan oleh pemotong lurus.
MESIN KONVENSIONAL DAN CNC
Apa yang membuat pemesinan CNC lebih unggul daripada metode konvensional? Apakah lebih unggul sama sekali? Apa saja manfaat utamanya? Jika proses pemesinan CNC dan konvensional dibandingkan, pendekatan umum yang umum untuk pemesinan komponen akan muncul:
1. Dapatkan dan pelajari gambarnya
2. Pilih metode pemesinan yang paling sesuai
3. Tentukan metode pengaturan (work holding)
4. Pilih alat pemotong
5. Tetapkan kecepatan dan umpan
6. Mesin bagian tersebut
Pendekatan dasarnya sama untuk kedua jenis pemesinan. Perbedaan utamanya terletak pada cara memasukkan berbagai data. Kecepatan umpan 10 inci per menit (10 in/min) sama dengan pemesinan manual.
Atau aplikasi CNC, tetapi metode penerapannya tidak. Hal yang sama dapat dikatakan tentang cairan pendingin – cairan pendingin dapat diaktifkan dengan memutar kenop, menekan sakelar, atau memprogram kode khusus. Semua tindakan ini akan mengakibatkan cairan pendingin keluar dari nosel. Dalam kedua jenis pemesinan tersebut, diperlukan sejumlah pengetahuan dari pihak pengguna. Bagaimanapun, pengerjaan logam, khususnya pemotongan logam pada dasarnya adalah keterampilan, tetapi juga, pada tingkat yang lebih tinggi, merupakan seni dan profesi bagi banyak orang. Begitu pula dengan penerapan Kontrol Numerik Terkomputerisasi. Seperti keterampilan, seni, atau profesi apa pun, menguasainya hingga ke detail terakhir diperlukan untuk menjadi sukses. Dibutuhkan lebih dari sekadar pengetahuan teknis untuk menjadi juru mesin CNC atau pemrogram CNC. Pengalaman kerja, intuisi, dan apa yang terkadang disebut `gut-feel` merupakan pelengkap yang sangat dibutuhkan untuk keterampilan apa pun.
Dalam pemesinan konvensional, operator mesin menyiapkan mesin dan menggerakkan setiap alat pemotong, menggunakan satu atau kedua tangan, untuk menghasilkan komponen yang dibutuhkan. Desain alat mesin manual menawarkan banyak fitur yang membantu proses pemesinan komponen—tuas, pegangan, roda gigi, dan tombol putar, untuk menyebutkan beberapa saja. Gerakan tubuh yang sama diulang oleh operator untuk setiap komponen dalam kelompok. Namun, kata `sama` dalam konteks ini sebenarnya berarti `mirip` dan bukan `identik`. Manusia tidak mampu mengulang setiap proses dengan persis sama setiap saat—itulah tugas mesin. Orang tidak dapat bekerja pada tingkat kinerja yang sama sepanjang waktu, tanpa istirahat. Kita semua memiliki beberapa momen baik dan beberapa momen buruk. Hasil dari momen-momen ini, ketika diterapkan pada pemesinan komponen, sulit diprediksi. Akan ada beberapa perbedaan dan ketidakkonsistenan dalam setiap kelompok komponen. Komponen tidak akan selalu persis sama. Mempertahankan toleransi dimensi dan kualitas permukaan akhir adalah masalah yang paling umum dalam pemesinan konvensional. Setiap masinis mungkin memiliki rekan sejawat. Kombinasi faktor-faktor ini dan faktor lainnya menciptakan banyak sekali ketidakkonsistenan.
Pemesinan dengan kontrol numerik menghilangkan sebagian besar ketidakkonsistenan. Pemesinan ini tidak memerlukan keterlibatan fisik yang sama seperti pemesinan. Secara numerik
Pemesinan terkendali tidak memerlukan tuas, tombol putar, atau pegangan, setidaknya tidak dalam pengertian yang sama seperti pemesinan konvensional. Setelah program komponen terbukti, program tersebut dapat digunakan berkali-kali, dan selalu memberikan hasil yang konsisten. Itu tidak berarti tidak ada faktor pembatas. Perkakas pemotong dapat aus, material kosong dalam satu kelompok tidak identik dengan material kosong dalam kelompok lain, pengaturan dapat bervariasi, dll. Faktor-faktor ini harus dipertimbangkan dan dikompensasi, bila perlu.
Munculnya teknologi kontrol numerik tidak berarti matinya semua mesin manual dalam sekejap, atau bahkan dalam jangka panjang. Ada kalanya metode pemesinan tradisional lebih disukai daripada metode komputerisasi. Misalnya, pekerjaan satu kali yang sederhana dapat diselesaikan dengan lebih efisien pada mesin manual daripada mesin CNC. Jenis pekerjaan pemesinan tertentu akan lebih baik jika menggunakan pemesinan manual atau semi otomatis, daripada pemesinan yang dikontrol secara numerik. Perkakas mesin CNC tidak dimaksudkan untuk menggantikan setiap mesin manual, tetapi hanya untuk melengkapinya.
Dalam banyak kasus, keputusan apakah pemesinan tertentu akan dilakukan pada mesin CNC atau tidak didasarkan pada jumlah komponen yang dibutuhkan dan tidak ada yang lain. Meskipun volume komponen yang dikerjakan secara batch selalu menjadi kriteria penting, hal itu tidak boleh menjadi satu-satunya faktor.
Pertimbangan juga harus diberikan pada kompleksitas komponen, toleransinya, kualitas permukaan akhir yang dibutuhkan, dll. Seringkali, komponen tunggal yang kompleks akan mendapat manfaat dari pemesinan CNC, sedangkan lima puluh komponen yang relatif sederhana tidak.
Perlu diingat bahwa kontrol numerik tidak pernah mengerjakan satu bagian pun secara sendiri. Kontrol numerik hanyalah sebuah proses atau metode yang memungkinkan peralatan mesin digunakan secara produktif, akurat, dan konsisten.
KELEBIHAN KONTROL NUMERIK
Apa keuntungan utama dari kontrol numerik?
Penting untuk mengetahui area pemesinan mana yang akan diuntungkan darinya dan mana yang lebih baik dilakukan dengan cara konvensional. Tidak masuk akal untuk berpikir bahwa mesin CNC bertenaga 2 tenaga kuda akan mengungguli pekerjaan yang saat ini dilakukan pada mesin manual yang dua puluh kali lebih bertenaga. Yang sama tidak masuk akalnya adalah harapan akan peningkatan besar pada kecepatan pemotongan dan laju umpan dibandingkan mesin konvensional. Jika kondisi pemesinan dan perkakas sama, waktu pemotongan akan sangat dekat dalam kedua kasus.
Beberapa area utama di mana pengguna CNC dapat dan harus mengharapkan peningkatan:
1. Pengurangan waktu pengaturan
2. Pengurangan waktu tunggu
3. Akurasi dan pengulangan
4. Kontur bentuk kompleks
5. Perkakas dan penahan kerja yang disederhanakan
6. Waktu pemotongan yang konsisten
7. Peningkatan produktivitas umum
Setiap area hanya menawarkan potensi peningkatan. Setiap pengguna akan mengalami berbagai tingkat peningkatan aktual, tergantung pada produk yang diproduksi di lokasi, mesin CNC yang digunakan, metode pengaturan, kompleksitas pemasangan, kualitas alat pemotong, filosofi manajemen dan desain teknik, tingkat pengalaman tenaga kerja, sikap individu, dll.
Pengurangan Waktu Penyiapan
Dalam banyak kasus, waktu penyiapan untuk mesin CNC dapat dikurangi, terkadang cukup drastis. Penting untuk menyadari bahwa penyiapan adalah operasi manual, sangat bergantung pada kinerja operator CNC, jenis perlengkapan, dan praktik umum bengkel mesin. Waktu penyiapan tidak produktif, tetapi perlu – ini adalah bagian dari biaya overhead dalam menjalankan bisnis. Menjaga waktu penyiapan seminimal mungkin harus menjadi salah satu pertimbangan utama bagi setiap pengawas, programmer, dan operator bengkel mesin.
Karena desain mesin CNC, waktu penyiapan seharusnya tidak menjadi masalah besar. Peralatan modular, perkakas standar, penentu posisi tetap, penggantian perkakas otomatis, palet, dan fitur canggih lainnya, membuat waktu penyiapan lebih efisien daripada penyiapan mesin konvensional yang sebanding. Dengan pengetahuan yang baik tentang manufaktur modern, produktivitas dapat ditingkatkan secara signifikan.
Jumlah komponen yang dikerjakan dalam satu pengaturan juga penting untuk menilai biaya waktu pengaturan. Jika sejumlah besar komponen dikerjakan dalam satu pengaturan, biaya pengaturan per komponen bisa sangat tidak signifikan. Pengurangan yang sangat mirip dapat dicapai dengan mengelompokkan beberapa operasi berbeda ke dalam satu pengaturan. Bahkan jika waktu pengaturan lebih lama, hal itu dapat dibenarkan jika dibandingkan dengan waktu yang dibutuhkan untuk menyiapkan beberapa mesin konvensional.
Pengurangan Waktu Tunggu
Setelah program komponen ditulis dan terbukti, program tersebut siap digunakan lagi di masa mendatang, bahkan dalam waktu singkat. Meskipun waktu tunggu untuk pengujian pertama biasanya lebih lama, waktu tunggu untuk pengujian berikutnya hampir tidak ada. Bahkan jika perubahan teknis pada desain komponen mengharuskan program dimodifikasi, hal itu biasanya dapat dilakukan dengan cepat, sehingga mengurangi waktu tunggu.
Waktu tunggu yang lama, yang dibutuhkan untuk merancang dan memproduksi beberapa perlengkapan khusus untuk mesin konvensional, sering kali dapat dikurangi dengan menyiapkan program komponen dan penggunaan perlengkapan yang disederhanakan.
Akurasi dan Pengulangan
Tingkat akurasi dan pengulangan yang tinggi dari mesin CNC modern telah menjadi satu-satunya manfaat utama bagi banyak pengguna. Apakah program bagian disimpan pada disk atau dalam memori komputer, atau bahkan pada pita (metode asli), program tersebut selalu tetap sama. Program apa pun dapat diubah sesuka hati, tetapi setelah terbukti, biasanya tidak diperlukan perubahan lagi. Program tertentu dapat digunakan kembali sebanyak yang diperlukan, tanpa kehilangan sedikit pun data yang dikandungnya. Memang, program harus mengikuti faktor-faktor yang dapat diubah seperti keausan alat dan suhu pengoperasian, program harus disimpan dengan aman, tetapi umumnya sangat sedikit gangguan dari programmer atau operator CNC yang diperlukan, akurasi tinggi mesin CNC dan pengulangannya memungkinkan komponen berkualitas tinggi diproduksi secara konsisten dari waktu ke waktu.
Kontur Bentuk Kompleks
Mesin bubut CNC dan pusat permesinan mampu membuat kontur dalam berbagai bentuk. Banyak pengguna CNC membeli mesin mereka hanya untuk dapat menangani komponen yang rumit. Contoh yang bagus adalah aplikasi CNC dalam industri pesawat terbang dan otomotif. Penggunaan beberapa bentuk pemrograman terkomputerisasi hampir wajib untuk setiap pembuatan jalur alat 3 dimensi.
Bentuk yang rumit, seperti cetakan, dapat diproduksi tanpa biaya tambahan untuk membuat model untuk dijiplak. Bagian yang dicerminkan dapat dibuat hanya dengan menekan tombol, templat, model kayu, dan alat pembuat pola lainnya.
Perkakas Sederhana dan Penahanan Pekerjaan
Tidak ada perkakas standar dan buatan sendiri yang mengotori bangku dan laci di sekitar mesin konvensional yang dapat dihilangkan dengan menggunakan perkakas standar, yang dirancang khusus untuk aplikasi kontrol numerik. Perkakas multi-langkah seperti bor pilot, bor langkah, perkakas kombinasi, bor tandingan, dan lainnya diganti dengan beberapa perkakas standar tersendiri. Perkakas ini seringkali lebih murah dan lebih mudah diganti daripada perkakas khusus dan nonstandar. Langkah-langkah pemotongan biaya telah memaksa banyak pemasok perkakas untuk tetap mempertahankan harga yang rendah atau bahkan tidak ada sama sekali. Perkakas standar yang siap pakai biasanya dapat diperoleh lebih cepat daripada perkakas nonstandar.
Fixturing dan penahan kerja untuk mesin CNC hanya memiliki satu tujuan utama – untuk menahan komponen dengan kuat dan pada posisi yang sama untuk semua komponen dalam satu batch. Fixtur yang dirancang untuk pekerjaan CNC biasanya tidak memerlukan jig, lubang pilot, dan alat bantu penentuan lokasi lubang lainnya.
Memotong Waktu dan Meningkatkan Produktivitas
Waktu pemotongan pada mesin CNC umumnya dikenal sebagai waktu siklus dan selalu konsisten. Tidak seperti pemesinan konvensional, di mana keterampilan, pengalaman, dan kelelahan pribadi operator dapat berubah, pemesinan CNC berada di bawah kendali komputer. Pekerjaan manual yang sedikit dibatasi pada pengaturan dan pemuatan serta pembongkaran komponen. Untuk produksi massal, biaya tinggi dari waktu yang tidak produktif tersebar di antara banyak komponen, sehingga tidak terlalu signifikan. Manfaat utama dari waktu pemotongan yang konsisten adalah untuk pekerjaan berulang, di mana penjadwalan produksi dan alokasi pekerjaan ke masing-masing peralatan mesin dapat dilakukan dengan sangat akurat.
Alasan utama perusahaan sering membeli mesin CNC adalah semata-mata karena alasan ekonomi – ini merupakan investasi yang serius. Selain itu, memiliki keunggulan kompetitif selalu ada di benak setiap manajer pabrik. Teknologi kontrol numerik menawarkan cara yang sangat baik untuk mencapai peningkatan yang signifikan dalam produktivitas manufaktur dan meningkatkan kualitas keseluruhan komponen yang diproduksi. Seperti cara lainnya, teknologi ini harus digunakan dengan bijak dan berwawasan luas. Ketika semakin banyak perusahaan menggunakan teknologi CNC, hanya memiliki mesin CNC tidak lagi menawarkan keunggulan ekstra. Perusahaan yang maju adalah mereka yang tahu cara menggunakan teknologi secara efisien dan mempraktikkannya agar dapat bersaing dalam ekonomi global.
Untuk mencapai tujuan peningkatan produktivitas yang signifikan, penting bagi pengguna untuk memahami prinsip-prinsip dasar yang menjadi dasar teknologi CNC. Prinsip-prinsip ini memiliki banyak bentuk, misalnya, pemahaman tentang sirkuit elektronik, diagram ladder yang kompleks, logika komputer, metrologi, desain mesin, prinsip dan praktik mesin, dan masih banyak lagi. Setiap prinsip harus dipelajari dan dikuasai oleh orang yang bertanggung jawab. Dalam buku pegangan ini, penekanannya adalah pada topik-topik yang berhubungan langsung dengan pemrograman CNC dan pemahaman tentang peralatan mesin CNC yang paling umum, pusat permesinan, dan mesin bubut (kadang-kadang disebut juga pusat pembubutan). Pertimbangan kualitas komponen harus sangat penting bagi setiap programmer dan operator peralatan mesin, dan tujuan ini juga tercermin dalam pendekatan buku pegangan serta dalam berbagai contoh.
JENIS ALAT MESIN CNC
Berbagai jenis mesin CNC mencakup berbagai jenis yang sangat banyak. Jumlahnya meningkat pesat, seiring dengan kemajuan teknologi. Tidak mungkin untuk mengidentifikasi semua aplikasi; semuanya akan menjadi daftar yang panjang. Berikut adalah daftar singkat beberapa kelompok yang dapat menjadi bagian dari mesin CNC:
1. Pabrik dan pusat permesinan
2. Mesin bubut dan pusat putar
3. Mesin bor
4. Mesin bor dan profiler
5. Mesin EDM
6. Mesin press dan gunting pukulan
7. Mesin pemotong api
8. Router
9. Profiler jet air dan laser
10. Penggiling silinder
11. Mesin las
12. Mesin pembengkok, mesin pemutar dan pemintal, dan lain-lain.
Pusat permesinan CNC dan mesin bubut mendominasi jumlah instalasi dalam industri. Kedua kelompok ini berbagi pasar secara merata. Beberapa industri mungkin memberikan kebutuhan yang lebih tinggi untuk satu kelompok mesin, tergantung pada kebutuhan mereka. Kita harus ingat bahwa ada banyak jenis mesin bubut dan juga banyak jenis pusat permesinan. Namun, proses pemrograman untuk mesin vertikal mirip dengan mesin horizontal atau mesin penggilingan CNC sederhana. Bahkan di antara kelompok mesin yang berbeda, ada banyak sekali aplikasi umum dan proses pemrograman umumnya sama. Misalnya, kontur yang digiling dengan mesin penggilingan ujung memiliki banyak kesamaan dengan kontur yang dipotong dengan kawat.
Pabrik dan Pusat Permesinan
Jumlah sumbu standar pada mesin frais adalah 3, yaitu sumbu X, Y, dan Z. Bagian yang diatur pada sistem frais adalah alat pemotong yang berputar, dapat bergerak ke atas dan ke bawah (atau masuk dan keluar), tetapi tidak secara fisik mengikuti jalur alat.
Mesin penggilingan CNC yang terkadang disebut mesin penggilingan CNC biasanya merupakan mesin kecil dan sederhana, tanpa pengubah alat atau fitur otomatis lainnya. Peringkat dayanya seringkali cukup rendah. Dalam industri, mesin ini digunakan untuk pekerjaan di ruang perkakas, keperluan perawatan, atau produksi komponen kecil. Mesin ini biasanya dirancang untuk pembuatan kontur, tidak seperti bor CNC.
Pusat permesinan CNC lebih populer dan efisien daripada bor dan penggilingan, terutama karena fleksibilitasnya. Manfaat utama yang didapat pengguna dari pusat permesinan CNC adalah kemampuan untuk mengelompokkan
beberapa operasi yang beragam menjadi satu pengaturan. Misalnya, pengeboran, pemboran, pemboran balik, penyadapan, pelapisan titik, dan penggilingan kontur dapat digabungkan ke dalam satu program CNC. Selain itu, fleksibilitas ditingkatkan dengan penggantian alat secara otomatis menggunakan palet untuk meminimalkan waktu diam, pengindeksan ke sisi lain dari komponen, menggunakan gerakan putar sumbu tambahan, dan sejumlah fitur lainnya, pusat permesinan CNC dapat dilengkapi dengan perangkat lunak khusus yang mengontrol kecepatan dan umpan, masa pakai alat pemotong, pengukuran otomatis dalam proses dan penyesuaian offset, serta perangkat peningkatan produksi dan penghemat waktu lainnya.
Ada 2 desain dasar dari pusat permesinan CNC yang umum. Yaitu pusat permesinan vertikal dan horizontal. Perbedaan utama antara kedua jenis ini adalah sifat pekerjaan yang dapat dilakukan secara efisien. Untuk pusat permesinan CNC vertikal, jenis pekerjaan yang paling cocok adalah komponen datar, yang dipasang pada fixture di atas meja, atau dibantu dengan ragum atau chuck. Pekerjaan yang memerlukan permesinan pada 2 atau lebih permukaan dalam satu pengaturan lebih diinginkan untuk dilakukan pada pusat permesinan CNC horizontal. Contoh yang bagus adalah rumah pompa dan bentuk-bentuk seperti kubik lainnya. Beberapa permesinan multi-permukaan dari komponen-komponen kecil juga dapat dilakukan pada pusat permesinan CNC vertikal yang dilengkapi dengan meja putar.
Proses pemrograman sama untuk kedua desain, tetapi sumbu tambahan (biasanya sumbu B) ditambahkan ke desain horizontal. Sumbu ini berupa sumbu pemosisian sederhana (sumbu pengindeksan) untuk tabel, atau sumbu putar penuh untuk kontur simultan.
Buku pegangan ini berfokus pada aplikasi pusat permesinan vertikal CNC, dengan bagian khusus yang membahas tentang pengaturan dan permesinan horizontal. Metode pemrograman juga berlaku untuk mesin penggilingan CNC kecil atau mesin bor dan/atau mesin tapping, tetapi programmer harus mengakui keterbatasannya.
Mesin Bubut dan Pusat Pembubutan
Mesin bubut CNC biasanya merupakan mesin perkakas dengan 2 sumbu, sumbu vertikal X dan sumbu horizontal Z. Bagian utama mesin bubut yang membedakannya dari mesin frais adalah bagiannya berputar di sekitar garis tengah mesin. Selain itu, alat pemotong biasanya diam, dipasang di menara geser. Alat pemotong mengikuti kontur jalur alat yang diprogram. Untuk mesin bubut CNC dengan attachment frais, yang disebut perkakas hidup, alat frais memiliki motornya sendiri dan berputar saat spindel diam.
Desain mesin bubut modern bisa horizontal atau vertikal. Tipe horizontal jauh lebih umum daripada tipe vertikal, tetapi kedua desain ada untuk kedua kelompok. Misalnya, mesin bubut CNC khas dari kelompok horizontal dapat dirancang dengan alas datar atau alas miring, sebagai tipe batang, tipe chucker atau tipe universal. Ditambahkan ke kombinasi ini atau banyak aksesori yang membuat mesin bubut CNC adalah peralatan mesin yang sangat fleksibel. Biasanya, aksesori seperti tailstock, steady rest atau followup rest, part catcher, pullout-finger dan bahkan attachment milling sumbu ke-3 adalah komponen populer dari mesin bubut CNC. Mesin bubut CNC bisa sangat serbaguna sehingga sering disebut pusat pembubutan CNC. Semua teks dan contoh program dalam buku pegangan ini menggunakan istilah yang lebih tradisional mesin bubut CNC, tetapi tetap mengenali semua fungsi modernnya.
PERSONEL UNTUK CNC
Komputer dan peralatan mesin tidak memiliki kecerdasan. Mereka tidak dapat berpikir, mereka tidak dapat mengevaluasi stasiun secara rasional. Hanya orang-orang dengan keterampilan dan pengetahuan tertentu yang dapat melakukannya. Di bidang kontrol numerik, keterampilan biasanya berada di tangan 2 orang kunci, satu melakukan pemrograman, yang lain melakukan pemesinan. Jumlah dan tugas masing-masing biasanya bergantung pada preferensi perusahaan, ukurannya, serta produk yang diproduksi di sana. Namun, setiap posisi cukup berbeda, meskipun banyak perusahaan menggabungkan 2 fungsi menjadi satu, yang sering disebut programmer/operator CNC.
Programmer CNC
Programmer CNC biasanya adalah orang yang paling bertanggung jawab di bengkel mesin CNC. Orang ini sering bertanggung jawab atas keberhasilan teknologi kontrol numerik di pabrik. Orang ini juga bertanggung jawab atas masalah yang terkait dengan operasi CNC.
Meskipun tugasnya dapat bervariasi, programmer juga bertanggung jawab atas berbagai tugas yang berkaitan dengan penggunaan mesin CNC secara efektif. Bahkan, orang ini sering bertanggung jawab atas produksi dan kualitas semua operasi CNC.
Banyak programmer CNC adalah teknisi mesin berpengalaman yang memiliki pengalaman praktis langsung dalam pengoperasian mesin perkakas. Mereka tahu cara membaca gambar teknik dan dapat memahami maksud rekayasa di balik desain tersebut. Pengalaman praktis ini merupakan dasar kemampuan untuk 'memproses' suatu bagian di lingkungan kantor. Seorang programmer CNC yang baik harus mampu memvisualisasikan semua gerakan alat dan mengenali semua faktor pembatas yang mungkin terlibat. Programmer harus mampu mengumpulkan, menganalisis proses, dan mengintegrasikan semua data yang dikumpulkan secara logis ke dalam program yang terpadu dan kohesif. Sederhananya, programmer CNC harus mampu menentukan metodologi manufaktur terbaik dalam segala hal.
Selain keterampilan permesinan, programmer CNC harus memiliki pemahaman tentang prinsip matematika, terutama penerapan persamaan, penyelesaian busur dan sudut. Yang sama pentingnya adalah pengetahuan tentang trigonometri. Bahkan dengan pemrograman komputer, pengetahuan tentang metode pemrograman manual sangat penting untuk memahami keluaran komputer dan pengendalian keluaran ini.
Kualitas penting terakhir dari seorang programmer CNC yang benar-benar profesional adalah kemampuannya untuk mendengarkan orang lain – para insinyur, operator CNC, para manajer. Keterampilan pencatatan yang baik adalah prasyarat pertama untuk menjadi fleksibel. Seorang programmer CNC yang baik harus fleksibel agar dapat menawarkan kualitas pemrograman yang tinggi.
Operator Mesin CNC
Operator mesin perkakas CNC merupakan posisi pelengkap bagi programmer CNC. Programmer dan operator dapat berada dalam satu orang, seperti halnya di banyak bengkel kecil. Meskipun sebagian besar tugas yang dilakukan oleh operator mesin konvensional telah dialihkan ke program CNC, operator CNC memiliki banyak tanggung jawab yang unik. Dalam kasus yang umum, operator bertanggung jawab atas pengaturan alat dan mesin, untuk penggantian komponen, bahkan sering kali untuk beberapa pemeriksaan selama proses. Banyak perusahaan mengharapkan kontrol kualitas pada mesin – dan operator mesin perkakas apa pun, manual atau terkomputerisasi, juga bertanggung jawab atas kualitas pekerjaan yang dilakukan pada mesin tersebut. Salah satu tanggung jawab yang sangat penting dari operator mesin CNC adalah melaporkan temuan tentang setiap program kepada programmer. Bahkan dengan pengetahuan, keterampilan, sikap, dan niat terbaik, program "akhir" selalu dapat ditingkatkan. Operator CNC sebagai orang yang paling dekat dengan pemesinan sebenarnya, tahu persis sejauh mana peningkatan tersebut dapat dilakukan.
Membenarkan Biaya CNC
Biaya mesin CNC mungkin membuat sebagian besar produsen khawatir, tetapi manfaat memiliki router CNC kemungkinan besar akan membenarkan biaya tersebut dalam waktu yang sangat singkat.
Biaya pertama yang perlu dipertimbangkan adalah biaya mesin. Beberapa vendor menawarkan paket yang mencakup biaya pemasangan, pelatihan perangkat lunak, dan biaya pengiriman. Namun, dalam kebanyakan kasus, semuanya dijual terpisah untuk memungkinkan kustomisasi router CNC.
Tugas ringan
Mesin kelas bawah harganya mulai dari $2,000 sampai $10,000. Biasanya berupa kit rakitan sendiri yang terbuat dari lembaran logam yang ditekuk dan menggunakan motor stepper. Dilengkapi dengan video pelatihan dan buku panduan. Mesin-mesin ini dirancang untuk penggunaan sendiri, untuk industri pembuatan papan nama dan operasi ringan lainnya. Biasanya dilengkapi dengan adaptor untuk router celup konvensional. Aksesori seperti spindel dan penjepit vakum merupakan pilihan tambahan. Mesin-mesin ini dapat diintegrasikan dengan sangat sukses ke dalam lingkungan produksi tinggi sebagai proses khusus atau sebagai bagian dari sel manufaktur. Misalnya, salah satu CNC ini dapat diprogram untuk mengebor lubang perangkat keras pada bagian depan laci sebelum perakitan.
Tugas sedang
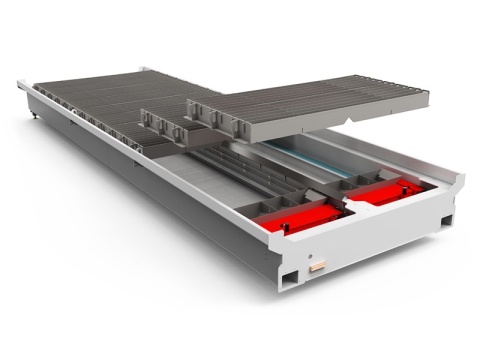
Mesin CNC kelas menengah akan berharga antara $10,000 dan $100,000. Mesin-mesin ini dibuat dari baja atau aluminium yang lebih tebal. Mesin-mesin ini mungkin menggunakan motor stepper dan terkadang servo; dan menggunakan penggerak rak dan pinion atau penggerak sabuk. Mesin-mesin ini akan memiliki pengontrol terpisah dan menawarkan berbagai pilihan yang bagus seperti pengubah alat otomatis dan meja plenum vakum. Mesin-mesin ini dimaksudkan untuk penggunaan tugas berat dalam industri signage dan untuk aplikasi pemrosesan panel lampu.
Ini adalah pilihan yang baik untuk perusahaan rintisan dengan sumber daya atau tenaga kerja yang terbatas. Mereka dapat melakukan sebagian besar operasi yang dibutuhkan dalam pembuatan kabinet meskipun tidak dengan tingkat kecanggihan atau efisiensi yang sama.
Kekuatan industri
Router kelas atas harganya lebih dari $100,000. Ini mencakup berbagai macam mesin dengan 3 hingga 5 sumbu yang cocok untuk berbagai macam aplikasi. Mesin-mesin ini akan dibuat dari baja las berukuran tebal dan dilengkapi dengan alat pengubah alat otomatis, meja vakum, dan aksesori lainnya, tergantung pada aplikasinya. Mesin-mesin ini biasanya dipasang oleh pabrik pembuatnya dan pelatihan sering kali disertakan.
Pengiriman
Mengangkut router CNC memerlukan biaya yang cukup besar. Dengan router yang beratnya mulai dari beberapa ratus pon hingga beberapa ton, biaya fr8 dapat berkisar dari $200 untuk $5$000 atau lebih, tergantung lokasi. Ingatlah bahwa kecuali mesin tersebut dibuat di dekat lokasi, biaya tersembunyi untuk memindahkannya dari Eropa atau Asia ke ruang pamer dealer kemungkinan besar sudah termasuk. Biaya tambahan juga mungkin timbul hanya untuk memasukkan mesin ke dalam ruangan setelah dikirim, karena selalu merupakan ide yang baik untuk menggunakan jasa pengangkut profesional untuk menangani operasi semacam ini.
Instalasi dan pelatihan
Vendor CNC biasanya mengenakan biaya mulai dari $300 untuk $1.000 per hari untuk biaya pemasangan. Pemasangan dan pengujian router dapat memakan waktu mulai dari setengah hari hingga seminggu penuh. Biaya ini dapat dimasukkan dalam harga pembelian mesin. Beberapa vendor akan menyediakan pelatihan gratis tentang cara menggunakan perangkat keras dan perangkat lunak, biasanya di tempat, sementara yang lain akan mengenakan biaya $300 untuk $1.000 per hari untuk layanan ini.
KESELAMATAN TERKAIT PEKERJAAN CNC
Di salah satu dinding banyak perusahaan terdapat poster keselamatan dengan pesan sederhana namun kuat:
Aturan keselamatan yang pertama adalah mematuhi semua aturan keselamatan.
Judul bagian ini tidak menunjukkan apakah keselamatan berorientasi pada pemrograman atau tingkat pemesinan. Intinya adalah bahwa keselamatan sepenuhnya independen. Keselamatan berdiri sendiri dan mengatur perilaku setiap orang di bengkel mesin dan di luarnya. Sekilas, mungkin tampak bahwa keselamatan adalah sesuatu yang terkait dengan pemesinan dan pengoperasian mesin, mungkin juga dengan pengaturan. Itu memang benar tetapi tidak memberikan gambaran yang lengkap.
Keselamatan merupakan elemen terpenting dalam pemrograman, pengaturan, pemesinan, perkakas, pemasangan, inspeksi, pemotongan, dan sebagainya dalam pekerjaan sehari-hari di bengkel mesin. Keselamatan tidak pernah bisa diabaikan. Perusahaan membicarakan tentang keselamatan, mengadakan rapat keselamatan, memajang poster, berpidato, memanggil para ahli. Informasi dan instruksi yang banyak ini disajikan kepada kita semua karena beberapa alasan yang sangat bagus. Cukup banyak yang diturunkan dari kejadian tragis di masa lalu – banyak undang-undang, peraturan, dan regulasi telah ditulis sebagai hasil dari penyelidikan dan penyidikan atas kecelakaan serius.
Sekilas, mungkin tampak bahwa dalam pekerjaan CNC, keselamatan merupakan masalah sekunder. Ada banyak otomatisasi; program komponen yang berjalan berulang-ulang, perkakas yang telah digunakan di masa lalu, pengaturan yang sederhana, dll. Semua ini dapat menyebabkan rasa puas diri dan asumsi yang salah bahwa keselamatan telah diperhatikan. Pandangan ini dapat menimbulkan konsekuensi serius.
Keselamatan merupakan topik yang besar, tetapi beberapa hal yang berkaitan dengan pekerjaan CNC penting untuk diperhatikan. Setiap masinis harus mengetahui bahaya dari perangkat mekanik dan listrik. Langkah pertama menuju tempat kerja yang aman adalah dengan area kerja yang bersih, di mana tidak ada serpihan, tumpahan oli, dan serpihan lainnya yang dibiarkan menumpuk di lantai. Menjaga keselamatan pribadi juga sama pentingnya. Pakaian longgar, perhiasan, dasi, syal, rambut panjang yang tidak terlindungi, penggunaan sarung tangan yang tidak tepat, dan pelanggaran serupa, berbahaya di lingkungan kerja. Perlindungan mata, telinga, tangan, dan kaki sangat disarankan.
Saat mesin sedang beroperasi, perangkat pelindung harus terpasang dan tidak boleh ada bagian yang bergerak yang terbuka. Perhatian khusus harus diberikan di sekitar spindel yang berputar dan pengubah alat otomatis. Perangkat lain yang dapat menimbulkan bahaya adalah pengubah palet, konveyor chip, area bertegangan tinggi, kerekan, dll. Melepas interlock atau fitur keselamatan lainnya berbahaya – dan juga ilegal, tanpa keterampilan dan otorisasi yang sesuai.
Dalam pemrograman, pengamatan terhadap aturan keselamatan juga penting. Gerakan alat dapat diprogram dengan berbagai cara. Kecepatan dan umpan harus realistis, bukan hanya "benar secara matematis". Kedalaman pemotongan, lebar pemotongan, karakteristik alat, semuanya memiliki efek mendalam pada keselamatan secara keseluruhan.
Semua gagasan ini hanyalah rangkuman singkat dan pengingat bahwa keselamatan harus selalu ditanggapi dengan serius.