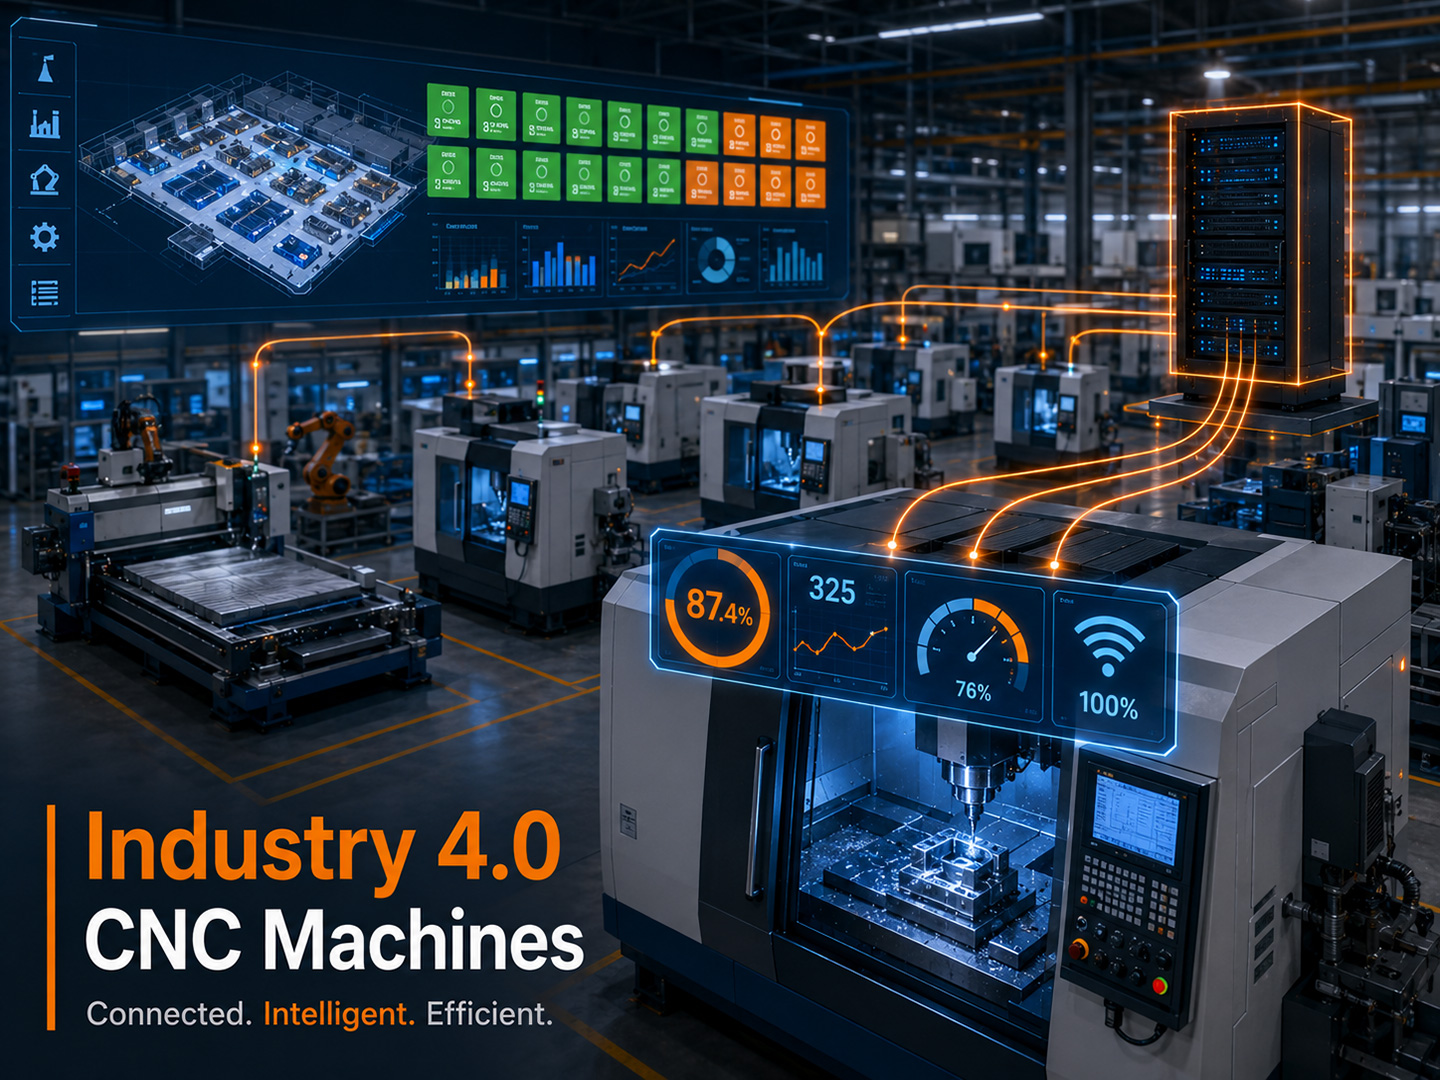
Frasa tersebut mencakup spektrum yang luas. Pada tingkat yang paling sederhana, Industri 4.0 mesin CNC Mesin tersebut mungkin hanya mempublikasikan status operasinya (memotong, menganggur, alarm) ke dasbor di lantai produksi. Di sisi yang lebih canggih, mesin yang sama berada di dalam sistem tertutup di mana MES menjadwalkan pekerjaannya, ERP menerima jumlah outputnya secara real-time, pemeliharaan prediktif dipicu oleh tren arus spindel, dan data kualitas dari inspeksi dalam proses diumpankan kembali ke program berikutnya. Kedua ujung tersebut memenuhi syarat sebagai Industri 4.0; perbedaannya terletak pada kematangan, bukan jenisnya.
Yang membedakan mesin CNC Industri 4.0 dari mesin CNC mandiri adalah konektivitas dan konteks. Mesin CNC tradisional menjalankan program dan menghasilkan komponen. Mesin CNC Industri 4.0 melakukan hal yang sama sekaligus menghasilkan aliran data berkelanjutan yang dapat digunakan oleh seluruh pabrik untuk menjadwalkan pekerjaan, memprediksi kegagalan, mengukur kinerja, dan meningkatkan kualitas.
Arsitektur Industri 4.0: Dari Sensor ke ERP
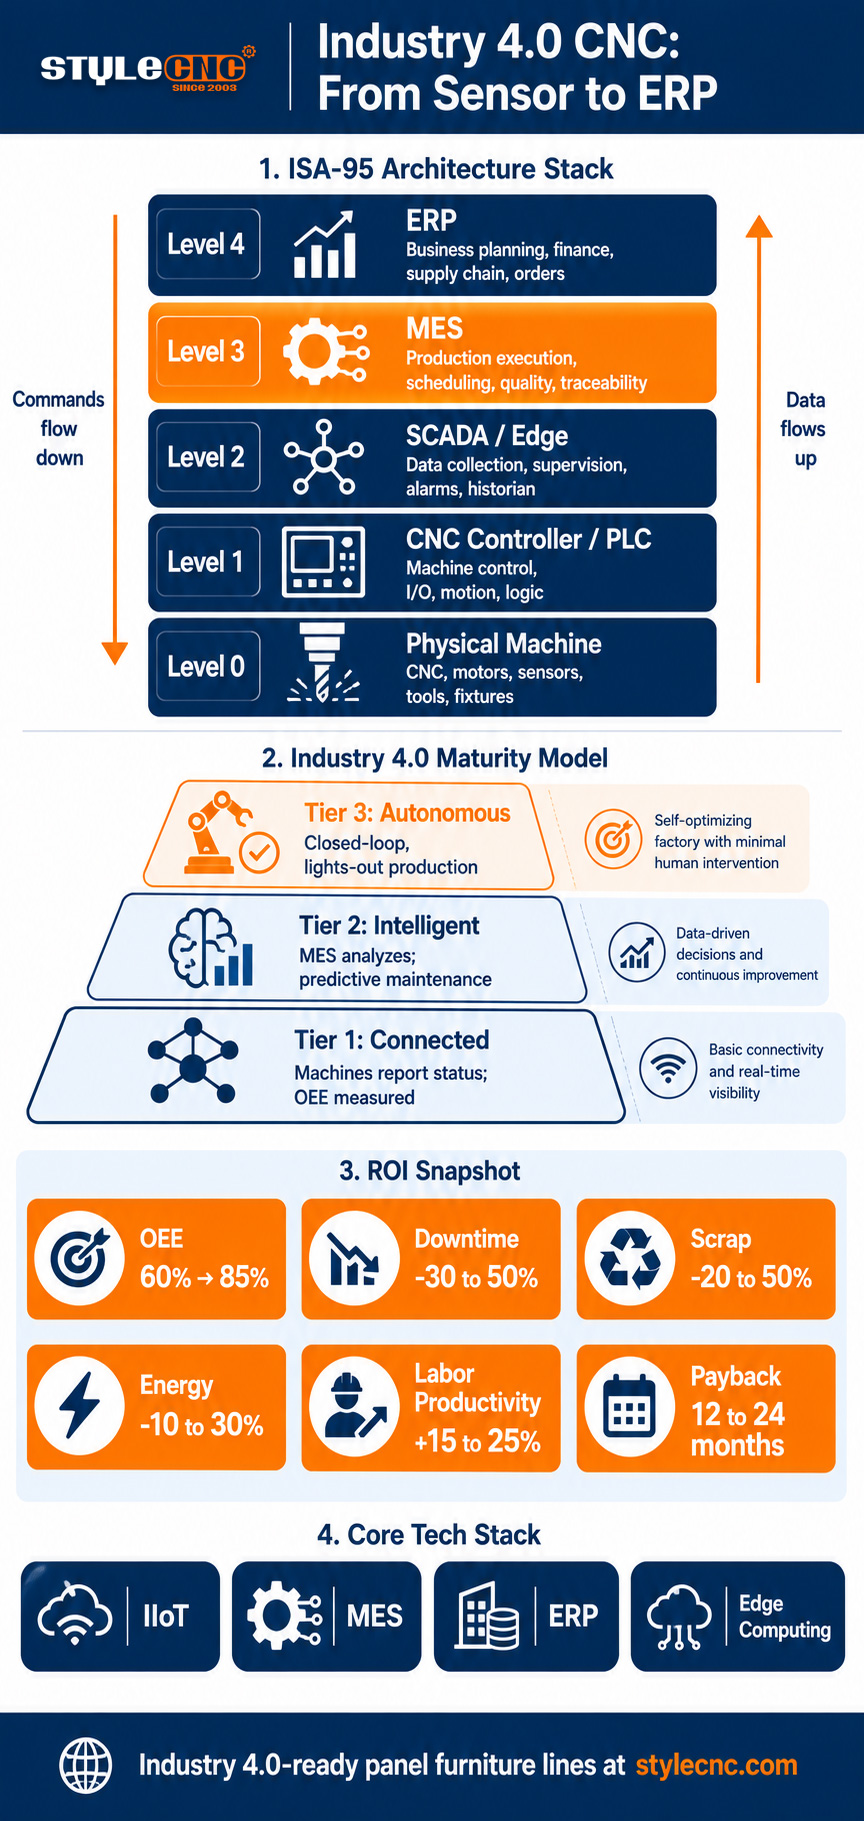
Arsitektur dominan untuk permesinan CNC Industri 4.0 mengikuti standar ISA-95, yang mendefinisikan 5 tingkat hierarki kontrol manufaktur. Diagram di bawah ini menunjukkan bagaimana data mengalir naik dari sensor fisik ke sistem perusahaan, sementara perintah dan jadwal mengalir turun ke arah sebaliknya.
ERP / Perencanaan Bisnis TINGKAT 4
Penjadwalan, inventaris, keuangan
MES / Operasi Manufaktur TINGKAT 3
Pelacakan produksi, OEE, ketertelusuran
SCADA / Edge Computing LEVEL 2
Agregasi data, analitik lokal
Pengontrol CNC / PLC Level 1
Logika mesin, kontrol gerak
Lapisan Fisik TINGKAT 0
Sensor, aktuator, mesin itu sendiri
Sebagian besar pekerjaan transformasi Industri 4.0 terjadi di Level 3, tempat Sistem Eksekusi Manufaktur (MES) berada. MES adalah lapisan yang menghubungkan realitas lantai produksi dengan perencanaan bisnis. Sistem ini mengumpulkan status mesin dari bawah, menerjemahkan perintah kerja ERP menjadi jadwal yang dapat dieksekusi, menghitung OEE secara real-time, dan menegakkan parameter proses seperti versi program yang disetujui dan peralatan yang bersertifikasi.
Data mengalir terus menerus ke atas tumpukan: pembacaan sensor masuk ke pengontrol, status mesin masuk ke sistem edge atau SCADA, data produksi yang diagregasi masuk ke MES, dan pelaporan tingkat bisnis masuk ke ERP. Perintah mengalir ke bawah: ERP mengeluarkan perintah kerja, MES menjadwalkannya ke mesin, pengontrol menjalankan program, dan aktuator melakukan pekerjaan. Kedua aliran tersebut beroperasi secara bersamaan, yang menjadikan arsitektur ini sebagai sistem tertutup (closed-loop) dan bukan hanya terhubung.
Model Kematangan Industri 4.0 Tiga Tingkat
Sebagian besar bengkel tidak beralih dari CNC tradisional ke Industri 4.0 sepenuhnya dalam satu langkah. Mereka menaiki tangga kematangan, dengan setiap tingkatan memberikan pengembalian yang terukur yang mendanai tingkatan berikutnya. Model 3 tingkatan di bawah ini menggambarkan jalur tersebut.
TINGKAT 1: Terhubung
Mesin-mesin melaporkan status ke sistem pusat. Bengkel mengetahui secara real-time mesin mana yang sedang memotong, mana yang menganggur, dan mana yang berbunyi alarm. OEE (Overall Equipment Effectiveness) dapat diukur, bukan hanya diperkirakan. Tingkat ini saja seringkali mengungkap kebenaran yang tidak menyenangkan: bengkel yang mengira mereka beroperasi pada OEE 72 hingga 76 persen seringkali menemukan angka sebenarnya lebih mendekati 42 persen setelah data digital menggantikan laporan operator. Investasi Tingkat 1 relatif kecil. Sensor arus pada motor spindel ditambah mikrokontroler Wi-Fi dapat dirakit dengan biaya kurang dari 200 $per mesin menggunakan komponen yang tersedia di pasaran.
TINGKAT 2: Cerdas
Data dianalisis dan ditindaklanjuti. Dasbor MES menampilkan hambatan. Pemeliharaan prediktif menandai spindel sebelum rusak. Integrasi CAM dan ERP menghilangkan entri data manual antar sistem. Data berkualitas mengalir kembali ke parameter pemesinan. OEE kelas dunia sebesar 85 persen menjadi target yang realistis. Tingkat ini membutuhkan investasi dalam perangkat lunak MES, retrofit sensor jika diperlukan, dan infrastruktur konektivitas termasuk protokol OPC-UA atau MTConnect di seluruh armada mesin.
TINGKAT 3: Otonom
Pabrik tersebut menutup siklus produksi. Mesin-mesin mengatur jadwal sendiri berdasarkan perkiraan permintaan dari ERP. Penyesuaian berbasis AI terjadi selama pemotongan tanpa campur tangan manusia. Produksi berjalan tanpa pengawasan sepanjang malam dengan pemeliharaan prediktif yang mencegah kegagalan sebelum menyebabkan waktu henti. Hanya sedikit pabrik yang telah mencapai standar Tier 3 penuh, dan sebagian besar yang telah mencapainya berada di sektor kedirgantaraan, otomotif, atau elektronik bervolume tinggi. Investasi modal berkisar dari signifikan hingga substansial tergantung pada ukuran pabrik dan kondisi armada awal.
Teknologi Inti: IoT, MES, ERP, dan Edge Computing
Empat kategori teknologi mendorong perkembangan teknologi CNC Industri 4.0. Masing-masing menangani lapisan arsitektur tertentu, dan cara mereka terhubung menentukan seberapa matang implementasinya.
Industrial IoT (IIoT). Lapisan sensor dan konektivitas. Mesin CNC modern dikirim dengan kemampuan IIoT yang terintegrasi, tetapi sebagian besar bengkel yang ada menjalankan armada campuran di mana rata-rata mesin berusia sekitar 9 tahun. Riset industri menunjukkan 47 persen perusahaan industri belum menerapkan aset cerdas yang terhubung. Opsi retrofit seperti sensor arus spindel, akselerometer getaran, dan gateway edge membawa mesin lama ke lapisan IIoT dengan biaya yang jauh lebih rendah daripada penggantian.
Sistem Eksekusi Manufaktur (MES). Lapisan operasional. MES menangani pelacakan produksi, pemantauan OEE, penjadwalan, manajemen kualitas, dan ketertelusuran. Di sinilah sebagian besar ROI Industri 4.0 yang terukur dihasilkan, karena mengubah data mesin mentah menjadi keputusan produksi yang dapat ditindaklanjuti. Platform MES umum di lingkungan CNC meliputi Ignition, Siemens Opcenter, Plex, dan SAP MII, dengan opsi sumber terbuka dan cloud ringan juga tersedia untuk bengkel yang lebih kecil.
Integrasi ERP. Lapisan bisnis. Integrasi ERP menutup kesenjangan antara apa yang dilakukan di lapangan dan apa yang direncanakan oleh bisnis. Ketika pesanan kerja ERP mengalir ke MES secara otomatis dan hasil produksi mengalir kembali ke ERP tanpa entri manual, penjadwalan menjadi responsif terhadap kenyataan. Pola integrasi utama menggunakan REST API, OPC-UA, atau konektor khusus vendor antara SAP, Oracle, Microsoft Dynamics, atau NetSuite dan MES.
Komputasi tepi (edge computing). Lapisan kecerdasan lokal. Perangkat tepi berada di antara mesin dan cloud, menjalankan analitik secara lokal di mana latensi, bandwidth, atau keamanan siber mencegah semuanya mengalir ke sistem pusat. Komputasi tepi inilah yang memungkinkan kontrol adaptif, pemeliharaan prediktif, dan inspeksi kualitas waktu nyata di lantai produksi tanpa penundaan perjalanan bolak-balik ke pusat data yang jauh.
ROI: Mengukur Pengembalian Investasi Industri 4.0
Perhitungan ROI untuk CNC Industri 4.0 berlaku di berbagai kategori sekaligus. Setiap kategori memiliki rentang industri yang khas, dengan bengkel kecil biasanya memperoleh pengembalian di ujung bawah setiap rentang dan lingkungan produksi yang lebih besar memperoleh pengembalian yang lebih tinggi. Tabel di bawah ini merangkum kategori pengembalian yang diharapkan.
| Kategori ROI | Perbaikan Umum | Sumber Keuntungan |
|---|---|---|
| Peningkatan OEE | Mulai dari 60% untuk 85% | Visibilitas waktu nyata, kepatuhan jadwal, pengurangan penghentian mikro. |
| Pengurangan Waktu Henti yang Tidak Terencana | 30 ke persen 50 | Pemeliharaan prediktif berdasarkan pengenalan pola sensor |
| Pengurangan Limbah dan Pengerjaan Ulang | 20 ke persen 50 | Pemantauan kualitas dalam proses, versi program yang diterapkan secara ketat. |
| Konsumsi Energi | 10 ke persen 30 | Deteksi waktu idle, waktu siklus yang dioptimalkan, siaga cerdas. |
| Produktivitas tenaga kerja | kenaikan 15 hingga 25 persen | Pengumpulan data otomatis, pengurangan campur tangan manual, efisiensi penjadwalan. |
| Biaya Penyimpanan Persediaan | 10 ke persen 20 | Integrasi ERP memungkinkan aliran material tepat waktu. |
| Biaya Kualitas (COPQ) | Kurangi dari 15-20% pendapatan | Inspeksi selama proses produksi mencegah penyebaran cacat ke tahap selanjutnya. |
| Periode Pengembalian yang Umum | 12 24 ke bulan | Pengaruh kumulatif dari kategori-kategori di atas terhadap margin operasi |
Kontributor tunggal terbesar untuk sebagian besar perhitungan ROI adalah peningkatan OEE. Sebuah bengkel yang beroperasi pada OEE 60 persen memiliki kapasitas perangkat keras yang sama dengan bengkel yang beroperasi pada OEE 85 persen, dengan perbedaan terletak pada disiplin informasi dan proses. Menutup kesenjangan tersebut pada mesin yang ada biasanya lebih murah dan lebih cepat daripada membeli lebih banyak mesin, itulah sebabnya vendor MES dan integrator IIoT menganggap Industri 4.0 sebagai strategi perluasan kapasitas daripada sekadar inisiatif biaya.
Studi kasus: STYLECNC Lini Produksi Furnitur Panel Cerdas
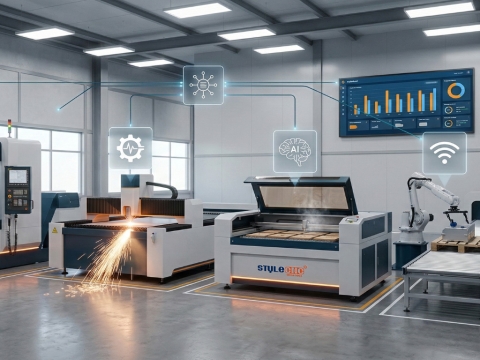
STYLECNC Membangun lini produksi CNC kelas perusahaan yang mencontohkan prinsip-prinsip Industri 4.0 dalam pembuatan furnitur. lini produksi furnitur panel cerdas Mengintegrasikan pemuatan otomatis, CAM penataan cerdas, perutean CNC ATC, pengeboran, penempelan tepi, dan pelabelan berbasis kode batang ke dalam satu alur kerja yang terhubung. Setiap panel yang masuk ke jalur produksi dilacak secara individual melalui setiap operasi, dengan data sensor dan jumlah siklus mengalir ke sistem pemantauan pusat.
Arsitektur referensi untuk lini ini menempatkan STYLECNC Mesin pada Level 0 hingga 2 dari hierarki ISA-95, dengan MES dan ERP yang diimplementasikan pelanggan pada Level 3 dan 4. lini produksi furnitur panel CNC router otomatis penuh Konfigurasi ini merupakan titik awal yang paling umum, mendukung CAM penataan penuh, pemuatan lembaran otomatis, dan pengeboran hilir serta penempelan tepi yang disinkronkan. Mesin CNC router cerdas untuk pembuatan kabinet dengan fitur nesting. menyediakan kemampuan penataan dan pelacakan yang sama untuk bengkel pembuatan lemari yang lebih kecil.
Hasil terukur yang dirancang untuk dicapai oleh lini produksi semacam ini meliputi peningkatan OEE (Overall Equipment Effectiveness) dari baseline armada campuran tipikal menjadi kisaran 75 hingga 85 persen, pengurangan waktu henti yang tidak direncanakan sebesar 30 hingga 50 persen bila dipadukan dengan pemeliharaan prediktif berbasis MES (Managed Equipment Systems), dan pengurangan limbah sebesar 20 hingga 50 persen melalui tata letak penataan yang diterapkan dan aliran material yang divalidasi dengan barcode. Peningkatan throughput sebesar 5 hingga 15 persen pada kuartal uji coba pertama adalah hal yang umum terjadi ketika bengkel menambahkan penjadwalan terhubung di atas lini yang sudah ada.
Selain furnitur, prinsip-prinsip Industri 4.0 yang sama juga terlihat pada STYLECNC solusi vertikal industri termasuk Sistem pemotongan dan pengelasan laser untuk pembuatan baterai lithium-ion. ke Robot pengelasan laser serat industri untuk manufaktur otomotifKedua implementasi tersebut menggunakan alur data sensor-ke-ERP yang sama dengan integrasi MES khusus vertikal, yang menunjukkan bahwa Industri 4.0 bukanlah produk tunggal tetapi arsitektur sistem yang diterapkan pada lingkungan produksi apa pun yang dijalankan oleh perusahaan.
Glosarium: Istilah-istilah CNC Industri 4.0
Gunakan referensi ini saat mengevaluasi vendor Industri 4.0, merencanakan arsitektur, atau meninjau dokumentasi MES dan ERP.
| Istilah | Definisi |
|---|---|
| Industri 4.0 | Revolusi industri ke-4 didefinisikan oleh IoT, sistem siber-fisik, AI, dan manufaktur terhubung. |
| MES | Sistem Eksekusi Manufaktur (Manufacturing Execution System/MES). Lapisan perangkat lunak antara ERP dan lantai produksi yang mengelola produksi secara real-time. |
| ERP | Perencanaan Sumber Daya Perusahaan (Enterprise Resource Planning/ERP). Lapisan sistem bisnis yang menangani keuangan, inventaris, perencanaan, dan manajemen pesanan. |
| OEE | Efektivitas Peralatan Keseluruhan. Hasil perkalian ketersediaan, kinerja, dan tingkat kualitas. Target kelas dunia adalah 85 persen. |
| IIoT | Internet of Things Industri. Jaringan sensor, pengontrol, dan perangkat ujung yang menghasilkan data lantai produksi. |
| MTConnect | Protokol komunikasi terbuka yang dirancang khusus untuk pertukaran data mesin CNC. |
| OPC UA | Standar komunikasi industri terbuka yang banyak digunakan untuk aliran data mesin ke sistem. |
| ISA-95 | Standar internasional yang mendefinisikan hierarki integrasi antara sistem bisnis dan lantai produksi. |
| Namespace Terpadu (UNS) | Arsitektur sumber kebenaran tunggal di mana semua data pabrik mengalir melalui ruang nama umum. |
| Komputasi Tepi | Analisis lokal dilakukan pada atau di dekat mesin, bukan di cloud atau pusat data yang jauh. |
Pertanyaan yang Sering Diajukan
Apakah Industri 4.0 bermanfaat bagi bengkel CNC kecil?
Diskusi di forum Practical Machinist dengan judul "Industri 4.0 - Adakah yang ikut serta?" menunjukkan pandangan yang beragam. Penilaian jujur menunjukkan bahwa konektivitas sederhana (Tier 1) hampir selalu bermanfaat karena biayanya rendah dan visibilitas OEE (Overall Equipment Effectiveness) langsung terlihat. Penerapan MES (Managed Engine System) penuh (Tier 2 dan di atasnya) lebih masuk akal untuk bengkel yang mengoperasikan 10 mesin atau lebih, campuran pekerjaan yang kompleks, atau pekerjaan produksi di mana peningkatan OEE kecil akan terakumulasi di ribuan suku cadang.
Berapa biaya sistem MES untuk bengkel CNC?
Harga MES sangat bervariasi tergantung kemampuan dan ukuran bengkel. Platform sumber terbuka seperti Ignition dapat diimplementasikan dengan biaya beberapa ribu $ditambah biaya tenaga kerja integrasi. Sistem komersial kelas menengah dari Plex, Siemens Opcenter, atau Epicor berkisar antara 20,000 hingga 100,000 $untuk bengkel berukuran menengah. Implementasi SAP MII atau Oracle Manufacturing Cloud tingkat perusahaan di pabrik besar mencapai jutaan dolar. Liputan SME Manufacturing Engineering mencatat bahwa konektivitas sederhana buatan sendiri menggunakan komponen siap pakai dapat dirakit dengan biaya sekitar 150 $per mesin untuk pemantauan status spindel dasar.
Bisakah saya menghubungkan mesin CNC lama ke sistem Industri 4.0?
Ya. Analis industri mencatat bahwa rata-rata mesin CNC di bengkel-bengkel AS berusia sekitar 9 tahun, sehingga konektivitas retrofit adalah pola penerapan yang dominan, bukan penggantian dari awal. Pendekatan retrofit umum meliputi adaptor MTConnect, mikrokontroler sensor arus pada spindel, akselerometer getaran, dan gateway edge yang menerjemahkan protokol pengontrol eksklusif menjadi aliran data terbuka. Sebagian besar mesin lama dapat bergabung dengan jaringan Industri 4.0 tanpa penggantian pengontrol.
Berapakah OEE (Overall Equipment Effectiveness) tipikal untuk bengkel CNC?
OEE (Overall Equipment Effectiveness) kelas dunia adalah 85 persen, tetapi OEE manufaktur tipikal sekitar 60 persen. Kesenjangan ini sebagian besar tidak terlihat sampai pemantauan digital mengukurnya. Satu contoh dari dokumen UKM (Usaha Kecil dan Menengah) menunjukkan sebuah bengkel yang mengira telah mencapai OEE 72 hingga 76 persen selama 5 tahun, tetapi pengukuran digital sebenarnya menunjukkan 42 persen. Perbedaan tersebut berasal dari kurangnya pelaporan penghentian singkat, perubahan jadwal, dan waktu idle yang terlewatkan oleh pelaporan berbasis kertas.
Apa perbedaan antara MES dan ERP?
ERP menangani fungsi tingkat bisnis seperti keuangan, inventaris, manajemen pesanan, dan perencanaan tingkat tinggi. MES menangani fungsi tingkat produksi seperti penjadwalan waktu nyata, pemantauan mesin, pelacakan kualitas, dan pengukuran OEE. ERP berada pada ISA-95 Level 4 dan beroperasi dalam kerangka waktu jam hingga hari; MES berada pada Level 3 dan beroperasi dalam kerangka waktu detik hingga menit. Kedua sistem terintegrasi sehingga pesanan kerja ERP mengalir ke jadwal MES dan hasil produksi MES mengalir kembali ke ERP untuk pembuatan faktur dan pembaruan inventaris.
Bagaimana cara memulai proyek percontohan Industri 4.0 di bengkel CNC saya?
Sumber industri dari SME, Excellerant, dan Jitbase sepakat pada pola yang serupa. Mulailah dengan audit konektivitas untuk memastikan mesin mana yang sudah dapat mempublikasikan data dan mana yang perlu dimodifikasi. Pilih satu sel produksi atau satu mesin kritis untuk proyek percontohan. Hubungkan, ukur OEE dasar selama 2 hingga 4 minggu, dan targetkan peningkatan throughput 5 hingga 15 persen pada kuartal pertama proyek percontohan. Dokumentasikan apa yang berhasil, lalu perluas. Bengkel yang mencoba menerapkan MES di seluruh pabrik dalam satu fase umumnya mengalami kesulitan; bengkel yang melakukan proyek percontohan terlebih dahulu biasanya berhasil.
The Bottom Line
Pemesinan CNC Industri 4.0 bukan hanya tentang membeli mesin baru, tetapi lebih tentang mengubah mesin yang sudah dimiliki bengkel menjadi bagian dari sistem manufaktur yang terhubung. Konektivitas Tingkat 1 dapat diakses oleh hampir semua bengkel saat ini. Penerapan MES Tingkat 2 memberikan ROI terukur terbesar dan merupakan target jangka menengah yang wajar untuk sebagian besar lingkungan produksi. Otonomi Tingkat 3 adalah arah jangka panjang bagi bengkel dengan volume dan kompleksitas yang membenarkan investasi tersebut.
STYLECNC Lini produksi industri, termasuk lini furnitur panel cerdas, dirancang sebagai platform siap Industri 4.0 dengan cakupan sensor, konektivitas jaringan, dan arsitektur pengontrol yang terintegrasi dengan baik dengan sistem MES dan ERP yang diterapkan pelanggan. Hubungi STYLECNC tim atau meninjau solusi produksi furnitur panel dan yang lebih luas katalog lini produksi furnitur untuk membahas integrasi Industri 4.0 untuk penerapan Nextion Anda.