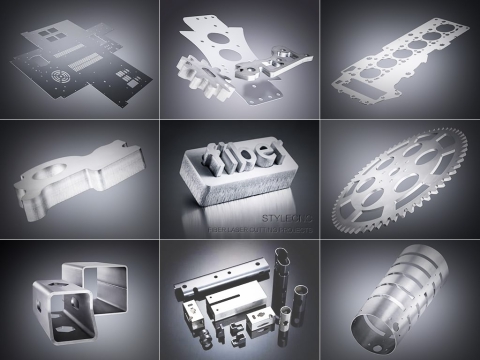
Akurasi pemotongan sistem pemotongan laser serat saat ini merupakan parameter standar utama yang digunakan untuk mengukur kualitas peralatan mesin di industri. Dalam tautan penjualan peralatan, tenaga penjualan akan memiliki deskripsi spesifik tentang kinerja pemrosesan produk. Di antara mereka, akurasi pemotongan mesin pemotong laser serat sebagian besar 0.5mm Rentang kesalahan, tentu saja, beberapa produsen menyediakan peralatan mesin pemotong laser presisi tinggi dengan akurasi pemrosesan hingga kesalahan 0.3 mm, tetapi secara keseluruhan masih ada rentang kesalahan tertentu dalam akurasi pemotongan, yang kami sebut toleransi skala pemrosesan.
Pekerjaan serat mesin pemotong logam laser didasarkan pada desain gambar pemotongan perusahaan, dan gambar pemotongan bagian umum memiliki area dan nilai toleransi yang ditandai dengan jelas. Mengingat bahwa posisi zona toleransi bagian pemotongan tidak dapat konsisten, dalam proses pemotongan aktual, zona toleransi yang disebutkan di atas dapat dihilangkan melalui berbagai cara teknologi.
Dalam pemrograman sistem pemotongan laser serat, jika metode dan teknik digunakan dengan benar, sangat penting untuk memastikan dan meningkatkan akurasi pemrosesan peralatan mesin CNC. Banyak dimensi komponen ditandai dengan toleransi, dan posisi zona toleransi tidak dapat konsisten, dan program NC umumnya dikompilasi sesuai dengan kontur komponen, yaitu, sesuai dengan ukuran dasar komponen, mengabaikan pengaruh posisi zona toleransi. Dengan cara ini, bahkan jika presisi peralatan mesin CNC sangat tinggi, komponen yang diproses mungkin tidak memenuhi persyaratan toleransi dimensinya.
Dalam hal metode dan metode pemrosesan, Anda dapat mempertimbangkan terlebih dahulu untuk menggunakan kompensasi radius guna mengkompensasi dampak toleransi pemotongan. Jenis metode ini relatif sederhana untuk operasi pemotongan aktual. Ide khususnya adalah untuk tetap memprogram dan mengeksekusi pada sistem kontrol mesin pemotong laser serat sesuai dengan ukuran dasar. Artinya, kalkulasi dan pemrograman masih berdasarkan pada ukuran dasar komponen, dan alat pemutar yang sama digunakan untuk mengerjakan semua lingkaran luar, dan nilai kompensasi radius alat yang berbeda digunakan saat mengerjakan dimensi dengan zona toleransi yang berbeda. Dengan metode ini, Anda harus terlebih dahulu mengetahui radius busur ujung alat (jalur pemesinan komponen ini sejajar dengan sumbu X dan sumbu Z, Anda tidak perlu mengetahui radius busur ujung alat), sehingga tidak nyaman digunakan, dan hanya dapat diterapkan pada beberapa sistem CNC.
Proses di atas mungkin relatif rumit dalam operasi pemotongan selanjutnya. Jika ukuran potongan dapat dimodifikasi dengan tepat sesuai dengan persyaratan gambar pada tahap awal pemotongan, maka pengaruh area toleransi juga dapat dihilangkan. Ide khususnya adalah mengubah ukuran dasar dan posisi zona toleransi; Aspek implementasinya adalah menyesuaikan ukuran dasar dan posisi zona toleransi dengan asumsi bahwa ukuran batas komponen tetap tidak berubah.
Umumnya disesuaikan menurut zona toleransi simetris, ukuran dasar yang disesuaikan dan toleransi. Pemrograman dilakukan menurut ukuran dasar yang disesuaikan, sehingga alat pemutar yang sama dan nilai kompensasi alat yang sama (jalur pemrosesan sejajar dengan sumbu X dan sumbu Z dalam contoh ini, dan kompensasi alat tidak diperlukan) dapat memastikan akurasi pemesinan. Tentu saja, jika bagian tersebut perlu diselesaikan (seperti penggilingan halus) pada akhirnya, ukuran dasar juga dapat sedikit diperbesar untuk memastikan kelonggaran penggilingan yang cukup (saat ini, zona toleransi asimetris).
Faktor apa saja yang menentukan presisi pemotongan mesin pemotong laser serat? Mari kita lihat secara spesifik.
Bila kita ingin memotong logam dengan lebih akurat menggunakan sistem pemotongan laser fiber, kita harus memahami aspek apa saja yang akan memengaruhi akurasi pemotongan. Berikut ini akan kami perkenalkan secara singkat kepada Anda:
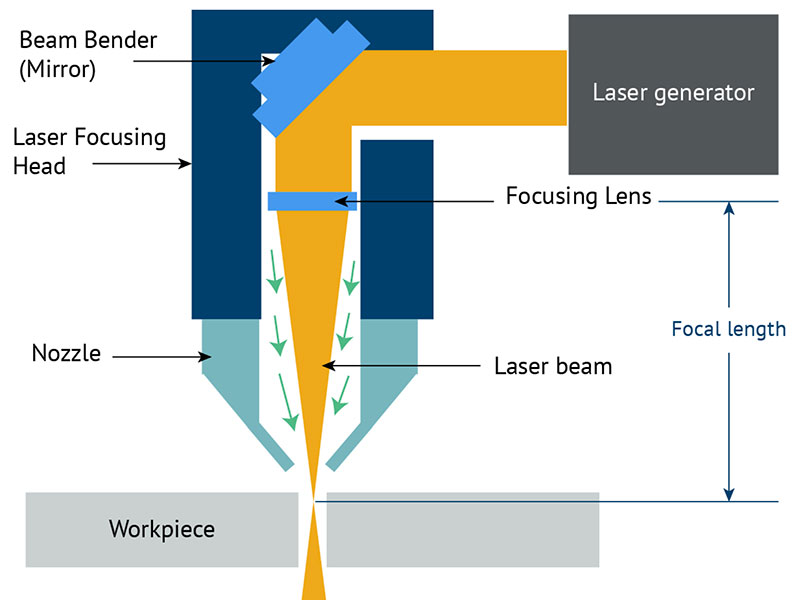
1. Sinar laser yang dipancarkan berbentuk lancip, sehingga celah pemotongan juga berbentuk lancip, dalam hal ini celah 1mm baja tahan karat akan jauh lebih kecil dari ketebalan 4mm.
Oleh karena itu, bentuk sinar laser merupakan elemen utama yang memengaruhi akurasi pemotongan. Pada sinar laser berbentuk kerucut, semakin tebal benda kerja, semakin rendah akurasinya dan semakin besar celah pemotongannya.
2. Ketika sinar laser berbentuk kerucut difokuskan bersama-sama, titik laser saat ini lebih kecil, presisi pemotongan laser menjadi lebih tinggi dan lebih tinggi, terutama lebar celah menjadi lebih kecil. Pada saat ini titik terkecil dapat mencapai 0.01mmIni juga merupakan salah satu faktor yang mempengaruhi akurasi pemotongan mesin pemotong laser.
3. Dalam hal ini, akurasi pemotongan bahan yang berbeda sedikit berbeda. Bahkan dengan bahan yang sama, presisi pemotongan akan bervariasi jika komposisi bahannya berbeda. Oleh karena itu, bahan benda kerja juga memiliki pengaruh tertentu pada akurasi pemotongan laser.
4. Ketepatan meja kerja, jika meja kerja tidak akurat atau alasan lainnya, maka akan menyebabkan efek pemotongan laser presisi tinggi.
Dalam kondisi yang sama, pemotongan baja tahan karat lebih presisi daripada aluminium, tembaga, dan kuningan.