Gas bantu merupakan salah satu item pengeluaran terbesar dalam pengoperasian laser serat optik, dan bagi banyak bengkel, pengeluaran gas bantu bahkan melebihi biaya listrik yang digunakan untuk menggerakkan sinar laser. Itulah mengapa pertanyaannya bergeser dari apakah pemotongan udara berfungsi menjadi bagaimana cara mengaturnya dengan benar. Panduan ini berfokus pada sisi udara dari pengambilan keputusan: bagaimana gas bantu bekerja di dalam celah pemotongan, bagaimana cara menentukan ukuran dan mengolah udara terkompresi, apa pengaruhnya terhadap kualitas tepi, dan berapa biaya sebenarnya per jamnya.

Cara Kerja Air Assist di Kerf
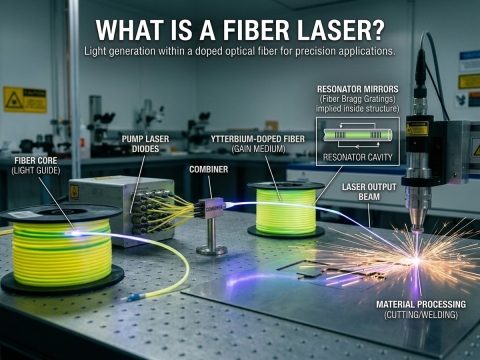
Setiap pemotongan laser serat membutuhkan pancaran gas. Sinar tersebut melelehkan saluran sempit melalui lembaran logam, dan aliran gas koaksial yang keluar dari nosel meniup logam cair keluar dari bagian bawah celah sebelum mengeras kembali. Tanpa pancaran gas tersebut, potongan akan terisi di belakang sinar.
Udara kira-kira terdiri dari 78 persen nitrogen dan 21 persen oksigen, sehingga berperilaku sebagai campuran dari 2 gas klasik tersebut. Fraksi nitrogen melakukan sebagian besar pekerjaan mekanis pengeluaran, sementara sebagian kecil oksigen menambahkan sedikit energi eksotermik dan meninggalkan lapisan oksida tipis pada permukaan potongan. Pada baja lunak dan lembaran galvanis, oksida tersebut biasanya bersifat kosmetik dan siap dicat; pada baja tahan karat, oksida tersebut tampak sebagai warna samar.
Dua hal membuat penggunaan udara praktis dalam skala produksi. Sumber daya yang lebih tinggi mendorong energi yang cukup ke dalam celah pemotongan untuk memotong dengan cepat menggunakan gas yang kurang reaktif, dan bengkel-bengkel menemukan bahwa kompresor yang mereka pasang adalah pembelian sekali bayar, bukan tagihan bulanan. Para fabrikator yang beralih ke penggunaan udara pada mesin pemotong logam laser serat daya tinggi Seringkali dilaporkan penghematan gas yang paling signifikan, karena daya yang lebih tinggi berarti pemotongan lebih cepat dan lebih sedikit gas per meteran.
Bahan apa saja yang mudah dipotong dengan udara?
⦿ Baja lunak, kira-kira 1 hingga 6 mm: jendela udara umum, biasanya dimulai sekitar 8 hingga 12 bar dan disetel ke tekanan terendah yang mempertahankan ketajaman tepi.
⦿ Lembaran galvanis: dapat dipotong dengan rapi menggunakan udara dan merupakan salah satu jenis lembaran yang paling kuat untuk pekerjaan HVAC dan pembuatan penutup.
⦿ Aluminium tipis: udara seringkali memberikan hasil yang sama baiknya dengan nitrogen, dan beberapa bengkel melaporkan hasil pemotongan tepi aluminium yang lebih bersih setelah beralih ke udara.
⦿ Baja tahan karat: memotong dengan cepat menggunakan udara, tetapi akan menghasilkan warna oksida; dapat diterima untuk bagian yang tersembunyi atau dicat, tidak untuk hasil akhir yang terlihat dengan permukaan yang disikat.
Operator cenderung bertanya secara langsung: apakah panel galvanis 3 mm saya akan bersih saat menggunakan udara seperti saat menggunakan nitrogen? Untuk sebagian besar bagian penutup dan saluran udara, jawabannya adalah ya. Bagian yang sebaiknya tetap menggunakan nitrogen adalah bagian yang akan dilihat pelanggan, dilas tanpa persiapan, atau diperiksa di bawah cahaya terang. Batasan ketebalan dan kecepatan tipikal berdasarkan daya sumber dipetakan dalam tabel berikut. Panduan ketebalan, kecepatan, dan daya pemotongan logam dengan laser serat optik.yang membantu menetapkan ekspektasi realistis sebelum menyesuaikan parameter udara.
Penentuan Ukuran Kompresor: Tekanan, Aliran, dan Pengeringan
Perangkat kompresor menentukan keberhasilan pemotongan udara. Kompresor bengkel standar yang beroperasi pada tekanan 7 hingga 8 bar dirancang untuk perkakas, bukan untuk nosel pemotong, dan sistem yang ukurannya kurang memadai akan terlihat sebagai kerak dan tepi yang tidak konsisten jauh sebelum ada yang mencurigai masalah pasokan udara.
| Kebutuhan | Target Khas | Mengapa hal itu penting | Measurement |
|---|---|---|---|
| Tekanan pengiriman | Tekanan hingga 16 bar pada mesin, tekanan umum 8 hingga 12 bar pada nosel untuk baja lunak tipis. | Tekanan membersihkan logam cair dari celah potongan; tetesan menyebabkan kerak. | Tekanan pengukur pada kepala pemotong selama semburan nosel penuh |
| Pengiriman udara gratis | Sesuai dengan nosel dan daya; konsumsi sekitar 0.5 m³/menit pada daya kerja menengah. | Aliran yang terlalu kecil menghambat pemotongan panjang dan nosel besar. | Konsumsi terukur dibandingkan dengan kapasitas pengiriman nominal pada tekanan kerja. |
| Kekeringan | Titik embun tekanan minus 40 hingga minus 60 °C | Kelembapan menyebabkan kabut dan retak pada lensa pelindung. | Pembacaan titik embun di hilir pengering |
| Minyak dan partikel | Bebas minyak atau minyak dihilangkan dengan cara penggabungan dan penyaringan karbon. | Uap minyak terbakar pada optik dan mencemari bagian tepinya. | Tekanan diferensial filter dan interval inspeksi lensa |
| Penyimpanan penyangga | Tangki penerima berukuran untuk menyerap lonjakan permintaan. | Pengontrol laser tidak menyukai fluktuasi tekanan. | Perubahan tekanan yang drastis selama penusukan dan perubahan kontur yang cepat. |
Tekanan dan aliran
Tentukan kompresor pada tekanan yang dibutuhkan nozzle ditambah kerugian melalui pengering, filter, dan perpipaan. Laju aliran berasal dari diameter nozzle dan berapa menit per jam sinar tersebut menyala. Sebagai titik referensi, salah satu konfigurasi yang dipublikasikan menggabungkan kompresor 16 bar yang menghasilkan sekitar 1.27 m³/menit dari daya masukan 13.4 kW dengan konsumsi pemotongan aktual sekitar 0.5 m³/menit, menyisakan ruang untuk nozzle yang lebih besar dan lebih tajam.
Pengeringan dan penyaringan
Ini adalah langkah yang dilewati oleh bengkel dan kemudian disesali. Udara bertekanan membawa uap air dan uap minyak, dan keduanya berakhir pada lensa pelindung di kepala pemotong. Lensa yang berkabut atau terkontaminasi akan menyebarkan sinar, melemahkan pemotongan, dan dapat retak karena panas. Pemasok pengolahan udara biasanya menentukan titik embun tekanan antara minus 40 dan minus 60 °C, yang berarti desikan atau pengering berkinerja tinggi setelah kompresor, diikuti oleh filter koalesensi dan karbon aktif. Memahami letak lensa pelindung di kepala pemotong, yang dibahas dalam panduan untuk Bagian-bagian utama mesin pemotong laser seratHal ini menjelaskan mengapa kualitas udara melindungi komponen termahal dalam sistem tersebut.
Pemasangan pipa, penempatan, dan pemeliharaan.
Tempatkan kompresor dekat dengan laser agar jalur tekanan tinggi pendek, dan gunakan pipa yang dirancang untuk tekanan kerja penuh, bukan pipa biasa. Setiap siku, sambungan cepat, dan jalur selang panjang mengurangi tekanan pada nosel, itulah sebabnya banyak instalasi menggunakan jalur tekanan tinggi terpisah untuk kepala pemotong sementara regulator memasok udara bertekanan rendah ke bagian bengkel lainnya.
Anggaplah sistem udara sebagai bagian dari laser, bukan sebagai bagian dari instalasi bangunan. Kuras penerima dan periksa saluran pembuangan otomatis setiap hari, catat titik embun setiap minggu, dan ganti elemen filter berdasarkan perbedaan tekanan, bukan berdasarkan perkiraan. Satu pagi yang basah setelah pengurasan terlewat dapat menghabiskan biaya lebih banyak untuk lensa pelindung daripada biaya elemen filter selama setahun.
Kompromi Kualitas Tepi
Pemotongan udara bukanlah pertukaran gratis; ini adalah pertukaran yang disengaja antara biaya gas dan tampilan mata pisau. Laporan kasus industri menunjukkan kualitas mata pisau hasil pemotongan udara mendekati kualitas pemotongan oksigen atau nitrogen pada banyak bagian, tetapi perbedaan yang tersisa dapat diprediksi:
⦿ Baja lunak: oksida tipis pada permukaan potongan, biasanya baik untuk pengecatan dan pelapisan bubuk setelah perlakuan awal normal.
⦿ Baja tahan karat: memiliki warna kuning pucat hingga abu-abu dan permukaan yang kurang mengkilap dibandingkan dengan baja tahan karat yang dilapisi nitrogen; mungkin perlu dibersihkan sebelum pengelasan atau pemolesan.
⦿ Aluminium: seringkali setara atau lebih baik daripada nitrogen pada lembaran tipis, dengan kerak rendah bila tekanan diatur dengan tepat.
⦿ Bagian yang lebih tebal: risiko terbentuknya kerak meningkat seiring bertambahnya ketebalan, di mana nitrogen atau oksigen biasanya kembali ke dalam program.
Proses penusukan memerlukan catatan tersendiri. Banyak sistem udara melakukan penusukan pada tekanan rendah dan kemudian meningkatkan tekanan untuk pemotongan, karena semburan tekanan penuh selama penusukan dapat memercikkan logam cair kembali ke arah nosel. Biarkan pengontrol mengatur peralihan tekanan tersebut daripada menjalankan satu nilai tetap di seluruh kontur.
Aturan praktisnya adalah mengurutkan buku pesanan berdasarkan apa yang dilihat pelanggan. Braket tersembunyi, panel yang dicat, dan bagian fabrikasi baja Bahan yang akan dilapisi merupakan kandidat ideal untuk penggunaan udara. Komponen baja tahan karat arsitektur dan komponen kelas makanan umumnya tetap menggunakan nitrogen, dan menjaga agar kedua gas tersebut tetap dialirkan ke... mesin pemotong laser Memungkinkan program pemotongan untuk memilih per pekerjaan.
Mengganti alat biasanya berarti menyetel ulang, bukan hanya mengganti saluran gas. Anda perlu menyesuaikan ukuran nozzle, posisi fokus, dan tekanan pada setiap material dan ketebalan, lalu simpan parameter udara sebagai pustaka pemotongan tersendiri. Sebagian besar bengkel menjalankan uji coba pada potongan sisa selama seminggu sebelum beralih ke pekerjaan sebenarnya, dan minggu itu cenderung menjawab pertanyaan tentang kualitas tepi dengan lebih baik daripada lembar spesifikasi apa pun.
Biaya per Jam Dibandingkan dengan Nitrogen
Biaya gas berbanding lurus dengan waktu penyinaran, ukuran nosel, dan tekanan, dan biaya nitrogen meningkat tajam dengan setiap tambahan bar. Udara mengubah struktur tagihan: alih-alih membayar per meter kubik yang dikirim, bengkel hanya membayar sekali untuk kompresor dan kemudian terutama untuk listrik yang digunakan untuk menjalankannya. Pada operasi 2 shift, perbedaan itu akan cepat bertambah.
| Faktor | Udara tekan | Nitrogen | Measurement |
|---|---|---|---|
| Biaya gas per menit pemotongan | Sekitar $0.01 hingga $0.03, sebagian besar untuk listrik. | Sekitar $0.20 hingga $0.40, lebih tinggi pada tekanan tinggi. | Pengeluaran gas dibagi dengan menit penyinaran |
| Biaya per meter kubik | Dasar | Setidaknya 3 kali lipat udara, bahkan lebih dari sepuluh kali lipat di beberapa wilayah. | Harga per m³ sudah termasuk biaya sewa dan pengiriman. |
| Logistik pasokan | Dihasilkan di tempat, sesuai permintaan | Botol, dewar, atau tangki curah dengan kehilangan akibat penguapan | Waktu henti menunggu pengiriman gas |
| Investasi di muka | Kompresor tekanan tinggi, pengering, filter, tangki penerima | Sewa tangki atau generator, ditambah biaya gas berkelanjutan. | Bulan pengembalian dana untuk paket siaran |
| Hasil tepi pada baja tahan karat | Sedikit warna oksida di bagian tepinya | Tepi yang cerah dan bebas oksida | Apakah bagian tersebut memerlukan pembersihan setelah pemotongan? |
Studi kasus tersebut membuat angka-angka menjadi lebih konkret:
⦿ Seorang produsen asal Australia menghabiskan lebih dari $9Dengan biaya ,000 per bulan untuk nitrogen kemasan, perusahaan memasang paket kompresor 22 kW, 16 bar dan melaporkan sekitar $9Penghematan tahunan sebesar 6,000, bahkan setelah dikurangi biaya operasional dan perawatan.
⦿ Produsen nampan melaporkan kira-kira $4Penghematan sebesar 2,000 per tahun, dengan sistem udara bertekanan yang akan balik modal dalam waktu satu tahun.
⦿ Produsen kontrak AS menurunkan biaya operasional laser serat optik di bawah $4 per jam, sekitar 90 persen lebih murah daripada basis nitrogennya, sementara sebagian besar pekerjaan baja tahan karatnya dilakukan dengan udara bertekanan dari bengkel.
Perhitungan pengembalian modal Anda sendiri membutuhkan 3 angka: pengeluaran nitrogen bulanan saat ini, jam kerja per bulan, dan harga pemasangan kompresor dan paket pengolahan dengan ukuran yang tepat. Kurangi biaya listrik dan servis kompresor dari tagihan nitrogen, dan angka yang tersisa akan memberi tahu Anda berapa bulan yang dibutuhkan paket tersebut untuk mengembalikan modalnya. Bengkel yang sebagian besar memotong baja ringan berlapis dan bagian aluminium Cenderung melihat pengembalian tercepat, karena pengorbanan oksida tidak membebani mereka sama sekali.

Daftar Periksa Pra-Peralihan
✔ Kumpulkan tagihan nitrogen selama dua belas bulan terakhir, termasuk biaya sewa tangki dan biaya pengiriman.
✔ Pisahkan campuran komponen menjadi baja tahan karat yang terlihat, baja berlapis, baja galvanis, dan aluminium, lalu perkirakan bagian udara yang dapat ditampung.
✔ Tentukan kompresor untuk tekanan nozzle ditambah kehilangan tekanan pada saluran, dengan laju aliran yang sesuai dengan nozzle terbesar Anda.
✔ Masukkan pengering, filter koalesensi dan karbon, serta tangki penerima sebagai bagian dari paket, bukan sebagai tambahan.
✔ Sediakan nitrogen untuk bagian baja tahan karat yang terlihat dan bagian yang tebal, dan biarkan program pemotongan memilih gas sesuai dengan pekerjaan.
Konfigurasi Laser Serat Anda untuk Pemotongan Udara
Bandingkan tingkat daya dan ukuran tempat tidur di seluruh rentang produk. mesin pemotongan laser serat, dan mintalah penawaran gratis yang mencakup kompresor bertekanan tinggi dan paket pengolahan udara yang sesuai untuk material Anda.